การปนเปื้อนทางไฮดรอลิกมักถูกพูดถึงกันหลังจากที่วาล์วติด ปั๊มมีเสียงดัง หรือกระบอกสูบเริ่มเคลื่อนที่ไม่สม่ำเสมอ เมื่อถึงเวลานั้น ของเหลวจะไม่ได้เป็นเพียงรายละเอียดในการบำรุงรักษาอีกต่อไป กลายเป็นหลักฐานว่าระบบไม่ได้รับการควบคุมตั้งแต่ระยะแรก
สำหรับอุปกรณ์ OEM ความสะอาดจะเริ่มต้นก่อนการทดสอบเดินเครื่อง น้ำมันใหม่อาจต้องกรองก่อนใช้งาน ท่อ ข้อต่อ ถัง และส่วนประกอบเครื่องจักรสามารถก่อให้เกิดอนุภาคได้ ช่องระบายอากาศ ฝาครอบทางเข้า หรือช่องเปิดสามารถปล่อยให้สิ่งปนเปื้อนเข้ามาระหว่างการบริการได้ การสึกหรอภายในระบบจะสามารถสร้างอนุภาคได้มากขึ้นและไหลเวียนผ่านช่องว่างที่ละเอียดอ่อน
สำหรับทีมงาน OEM ความสะอาดจะมีประโยชน์มากกว่าเมื่อถือเป็นข้อกำหนดด้านการออกแบบและการยอมรับ ไม่ใช่คำแนะนำทั่วไปในการ "รักษาน้ำมันให้สะอาด" ข้อกำหนดที่เป็นประโยชน์จะระบุวิธีการรายงาน จุดสุ่มตัวอย่าง ผู้รับผิดชอบ และการดำเนินการที่จะดำเนินการเมื่อผลลัพธ์อยู่นอกขีดจำกัดที่ตกลงกันไว้
บทความนี้จะอธิบายตรรกะทางวิศวกรรมโดยไม่ต้องกำหนดเป้าหมายความสะอาดสากลเพียงเป้าหมายเดียว เป้าหมายที่ถูกต้องขึ้นอยู่กับส่วนประกอบที่ไวต่อการปนเปื้อนมากที่สุด วงจรไฮดรอลิก ของไหล รอบการทำงาน และคำแนะนำของผู้ผลิตส่วนประกอบ
ISO 4406 รายงานการปนเปื้อนของอนุภาคของแข็งโดยใช้หมายเลขรหัสสามตัว คู่มือมาตรฐานการปนเปื้อนของ Parker ระบุแถบขนาดสามแถบเป็นอนุภาคที่มีขนาดใหญ่กว่า 4 μm(c), มากกว่า 6 μm(c) และมากกว่า 14 μm(c) รหัสจะขึ้นอยู่กับจำนวนอนุภาคในปริมาตรของเหลวที่กำหนด ไม่ใช่จากรูปลักษณ์ภายนอกของน้ำมัน
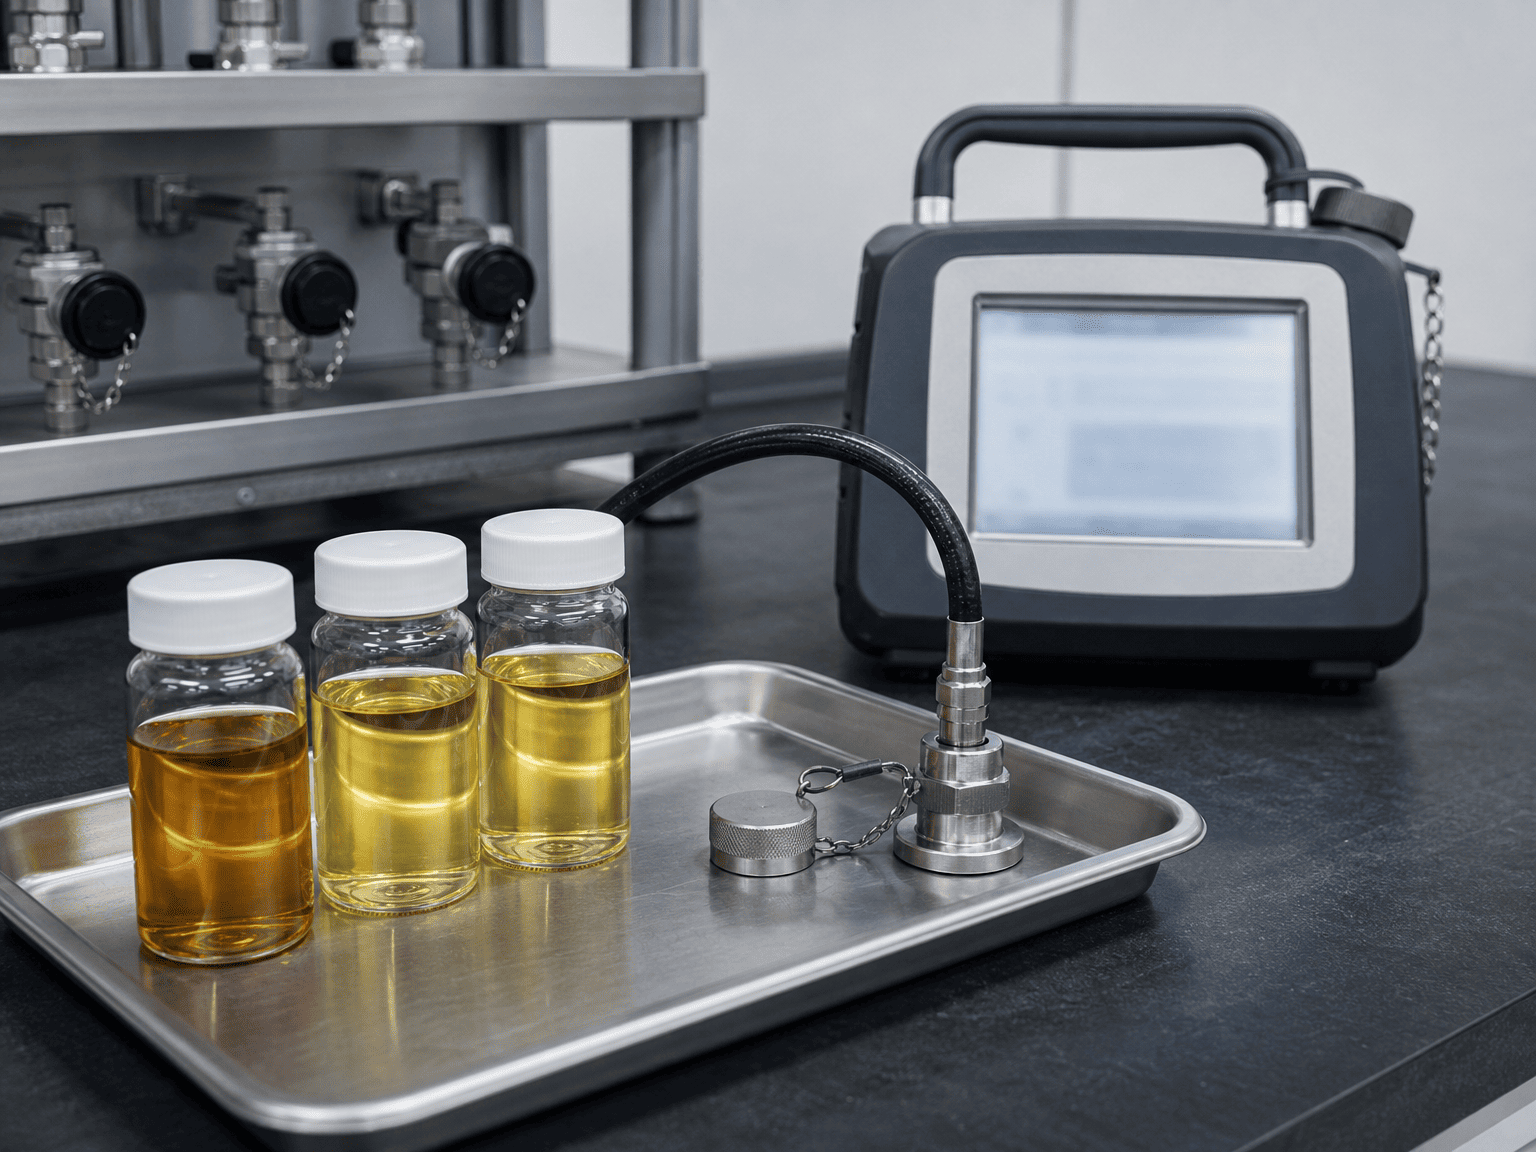
ความแตกต่างนั้นสำคัญ น้ำมันอาจดูใสและยังมีอนุภาคที่เกี่ยวข้องกับวาล์ว ปั๊ม รางนำ และซีล ในทางกลับกัน ผลลัพธ์การนับอนุภาคหนึ่งรายการอาจไม่ใช่การวินิจฉัยระบบไฮดรอลิกที่สมบูรณ์ ผลลัพธ์จะอธิบายเฉพาะตัวอย่างที่ได้รับภายใต้วิธีและเงื่อนไขการทดสอบที่ระบุไว้เท่านั้น
หมายเลขรหัสคือแถบความสะอาดแบบลอการิทึม การเปลี่ยนแปลงรหัสเดียวไม่ใช่การเปลี่ยนแปลงเชิงเส้นเพียงเล็กน้อยในจำนวนอนุภาค ดังนั้นผู้ซื้อควรหลีกเลี่ยงการมองว่า 18/16/56 เป็นฉลากตกแต่งหรือเปรียบเทียบรายงานสองฉบับโดยไม่ตรวจสอบวิธีทดสอบ พื้นฐานการสอบเทียบ สถานที่ตัวอย่าง และวันที่
Parker ยังแสดงให้เห็นว่ารหัสการปนเปื้อนที่ยอมรับได้นั้นแตกต่างกันไปตามประเภทของระบบและความไวของส่วนประกอบ วงจรแรงดันต่ำที่มีช่องว่างขนาดใหญ่ไม่สามารถกำหนดความคาดหวังด้านความสะอาดแบบเดียวกับระบบควบคุมแบบสัดส่วนหรือแบบควบคุมเซอร์โวที่มีประสิทธิภาพสูงได้ ข้อกำหนดต้องมาจากการออกแบบระบบมากกว่าจากตารางอินเทอร์เน็ตทั่วไป
ถังขนส่งหรือถังบรรจุขนาดใหญ่อาจมีอนุภาคจากการผลิต การขนส่ง อุปกรณ์ขนย้าย หรือการจัดการ “น้ำมันใหม่” อธิบายถึงสถานะทางการค้า ไม่ได้พิสูจน์โดยอัตโนมัติว่าเป็นไปตามระดับความสะอาดที่เครื่องกำหนด
ขั้นตอนการรับควรระบุเกรดของไหล ชุดของซัพพลายเออร์ สภาพการเก็บรักษา และวิธีการกรองที่ใช้ก่อนการบรรจุ หากเป้าหมายความสะอาดเป็นส่วนหนึ่งของข้อกำหนดเฉพาะในการซื้อ ผลลัพธ์ควรเชื่อมโยงกับตัวอย่างและวิธีการทดสอบที่บันทึกไว้
การตัด การทำเกลียว การบาน การเชื่อม การเจียร และการตัดเฉือนอาจทำให้เศษ เศษเสี้ยน ตะกรัน หรือฝุ่นอยู่ใกล้จุดเชื่อมต่อไฮดรอลิก ท่ออ่อนอาจดูสะอาดเมื่อมองจากภายนอกขณะขนอนุภาคจากการผลิตหรือกระบวนการตัด ฝาปิดและปลั๊กอาจกลายเป็นแหล่งปนเปื้อนได้เมื่อเก็บไว้บนโต๊ะที่สกปรกแล้วติดตั้ง
การทำความสะอาดไม่เหมือนกับการเช็ดด้านนอกของชิ้นส่วน ต้องพิจารณาด้านในของท่อ ท่อร่วม ท่อและข้อต่อก่อนที่จะปิดวงจร
อ่างเก็บน้ำทุกแห่งจะหายใจเมื่อระดับของเหลวและอุณหภูมิเปลี่ยนแปลง การระบายอากาศที่ไม่ดีอาจทำให้ฝุ่นหรือความชื้นในอากาศเข้าไปได้ คอบรรจุที่เปิดอยู่ ฝาปิดที่หายไป และฝาปิดทางเข้าที่สกปรก ก่อให้เกิดความเสี่ยงที่คล้ายกันในระหว่างการบำรุงรักษา
แผนผังควรทำให้การบริการตามปกติสะอาดและควบคุมได้ ช่องกรองลมหายใจ จุดเติมที่มีการป้องกัน และฝาปิดทางเข้าแบบปิดผนึกไม่ใช่การอัพเกรดเพื่อความสวยงาม เป็นส่วนหนึ่งของขอบเขตการควบคุมการปนเปื้อน
การสึกหรอ การเกิดโพรงอากาศ พื้นผิวที่เสียหาย การเสื่อมสภาพของท่อ และการสึกหรอของส่วนประกอบ สามารถสร้างอนุภาคได้หลังการทดสอบเดินเครื่อง ตัวกรองอาจลบบางส่วนของวัสดุนี้ แต่การกรองไม่สามารถแทนที่การวินิจฉัยได้ จำนวนอนุภาคที่เพิ่มขึ้นอย่างกะทันหันควรกระตุ้นให้เกิดการตรวจสอบแหล่งที่มา ไม่ใช่แค่การเปลี่ยนตัวกรองเท่านั้น
การทดสอบตัวอย่างที่ไม่ดีอย่างแม่นยำยังคงเป็นพื้นฐานที่ไม่ดีในการตัดสินใจ ควรวางแผนการสุ่มตัวอย่างรอบๆ ตำแหน่งที่แสดงถึงสภาพของเหลวที่กำลังประเมิน
สำหรับการทดสอบการยอมรับของ OEM ให้กำหนดสิ่งต่อไปนี้ก่อนที่จะเติมเครื่องจักร:
- จุดเก็บตัวอย่างและไม่ว่าจะเป็นต้นน้ำหรือปลายน้ำของการกรอง
- อุณหภูมิของของไหลและสถานะการทำงานของในระหว่างการสุ่มตัวอย่าง
- ขั้นตอนการล้างที่จำเป็นสำหรับการเชื่อมต่อการสุ่มตัวอย่าง
- ทำความสะอาดขวด ท่อ และข้อกำหนดด้านข้อต่อ
- มาตรฐานการทดสอบ พื้นฐานการสอบเทียบ และวิธีการห้องปฏิบัติการหรือเครื่องมือ
- จำนวนตัวอย่างและข้อกำหนดความสามารถในการทำซ้ำ
- ผู้รับผิดชอบในการบันทึกผลและอนุมัติการออก
ตัวอย่างที่นำมาจากมุมถังที่เงียบสงบอาจไม่แสดงถึงของเหลวที่เคลื่อนที่ผ่านวาล์ว ตัวอย่างที่ถ่ายทันทีหลังจากรบกวนระบบอาจแสดงสภาวะชั่วคราวด้วย จุดสุ่มตัวอย่าง จังหวะเวลา และสถานะของเครื่องจักรควรได้รับการบันทึกพร้อมกับผลลัพธ์
สำหรับการตรวจสอบการเปลี่ยนกระบอกสูบหรือการบริการ ตัวอย่างควรเชื่อมโยงกับเหตุการณ์ที่กำลังศึกษา บันทึกชั่วโมงเครื่องจักร การบำรุงรักษาล่าสุด การเปลี่ยนตัวกรอง เสียงผิดปกติ สภาพอุณหภูมิ และส่วนประกอบที่กระตุ้นให้เกิดการตรวจสอบ การนับอนุภาคโดยไม่มีบริบทในการทำงานเป็นเรื่องยากที่จะตีความ
ข้อมูลจำเพาะของตัวกรองควรได้รับการตรวจสอบร่วมกับการไหล ความดัน พฤติกรรมบายพาส ความสามารถในการกักเก็บสิ่งสกปรก การเข้าถึงการเปลี่ยนชิ้นส่วน และความไวต่อการปนเปื้อนของวงจร จำนวนไมครอนที่ระบุน้อยที่สุดไม่ใช่คำตอบที่ดีที่สุดโดยอัตโนมัติ
การทบทวนการออกแบบควรถามว่า:
1. การปนเปื้อนมีแนวโน้มที่จะเข้าไปที่ใดมากที่สุด?
2. ส่วนประกอบใดมีช่องว่างภายในที่เล็กที่สุดหรือละเอียดอ่อนที่สุด?
3. ตัวกรองปกป้องส่วนประกอบระหว่างการไหลปกติ การสตาร์ทขณะเครื่องเย็น และสภาวะบายพาสหรือไม่?
4. ทีมบำรุงรักษาสามารถระบุองค์ประกอบที่ถูกบล็อกก่อนที่เส้นทางบายพาสจะกลายเป็นเส้นทางปกติได้หรือไม่?
5. สามารถเข้าถึงตัวกรองได้โดยไม่ต้องเปิดระบบสู่สภาพแวดล้อมที่ไม่มีการควบคุมหรือไม่?
6. การกรองแบบท่อส่งคืน ท่อแรงดัน หรือการกรองแบบออฟไลน์ตรงกับความเสี่ยงในการปนเปื้อนจริงหรือไม่
ตัวกรองต้องเข้ากันได้กับสภาวะการไหลและแรงดันของวงจร ชิ้นส่วนที่มีขนาดเล็กเกินไปอาจทำให้เกิดแรงดันตกคร่อมมากเกินไป องค์ประกอบที่ไม่สามารถเข้าถึงได้อาจถูกปล่อยให้ใช้งานนานเกินไป ตัวกรองที่ไม่มีตัวบ่งชี้สภาพการใช้งานจริงสามารถเปลี่ยนการวัดความสะอาดให้กลายเป็นความล้มเหลวที่ล่าช้าได้
ถังระบายอากาศ การป้องกันการดูด การกรองกลับ และการกรองไตแบบออฟไลน์ช่วยแก้ปัญหาต่างๆ ได้ ไม่ควรถือเป็นส่วนประกอบที่ใช้แทนกันได้
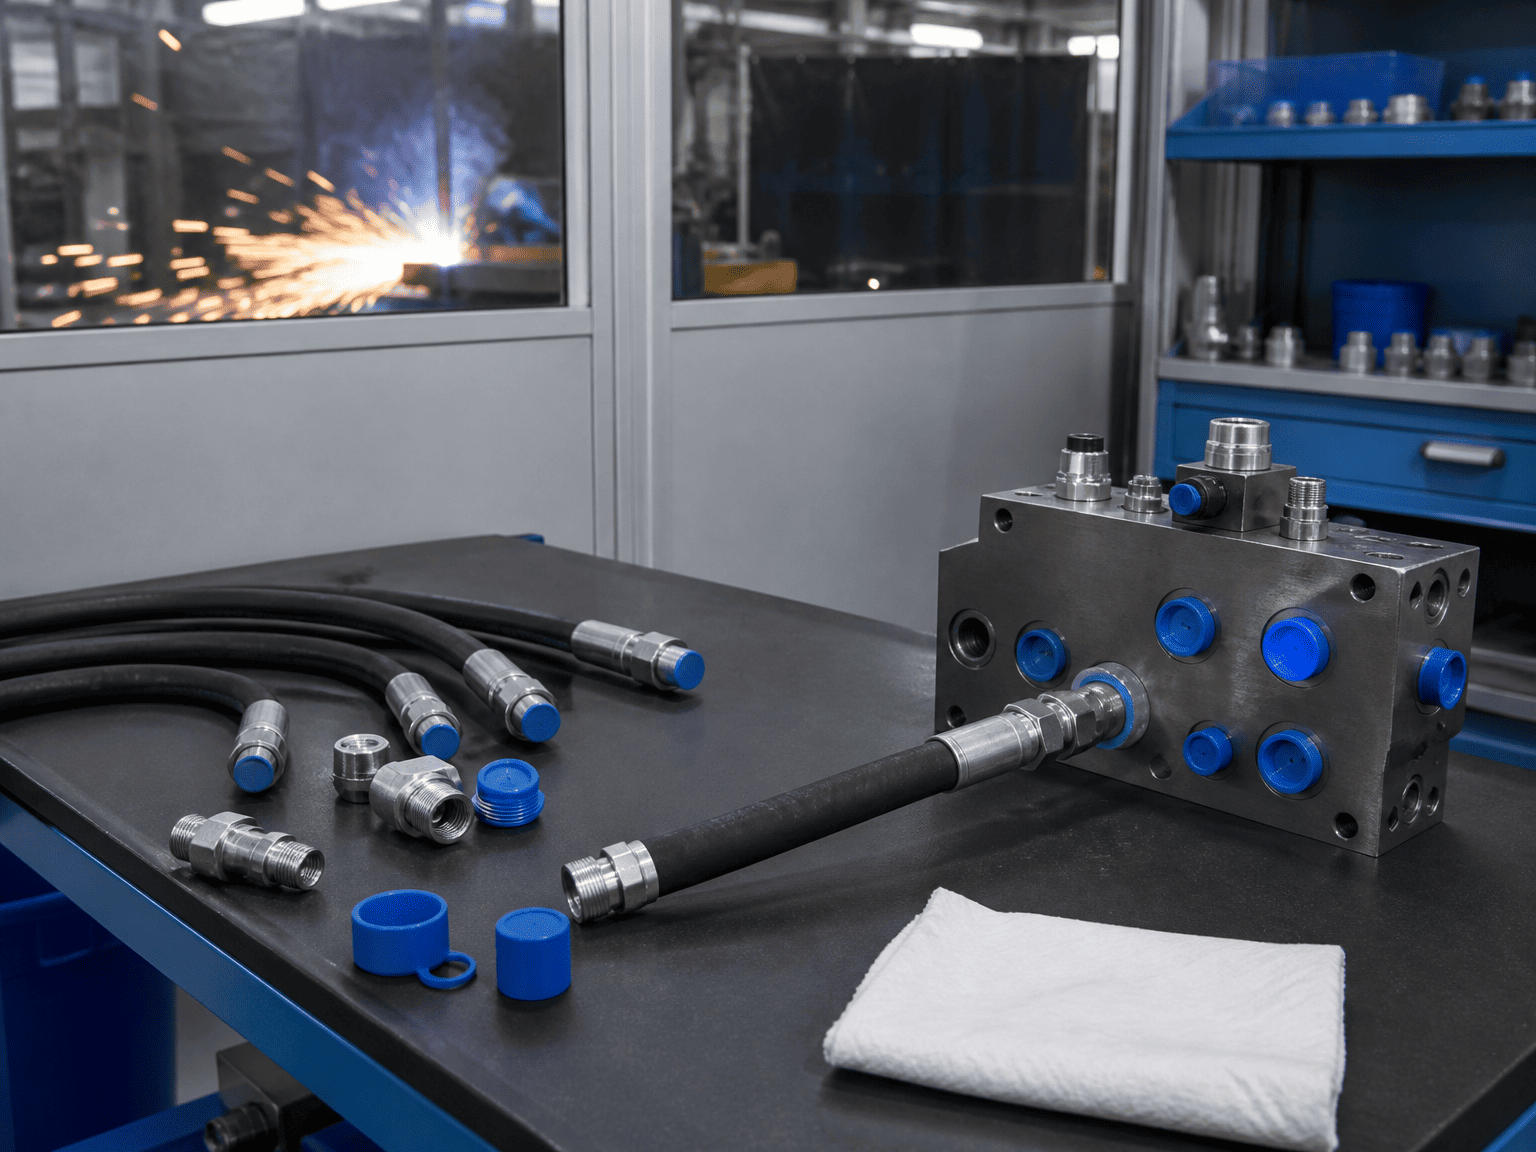
กระบอกไฮดรอลิกควรมองเห็นความสะอาดในกระบวนการผลิตและการติดตั้ง รายการตรวจสอบ OEM ที่จริงจังอาจรวมถึง:
จุดสุดท้ายพลาดง่าย เครื่องจักรสามารถผ่านการทดสอบของเหลวแล้วเกิดการปนเปื้อนในขณะที่เชื่อมต่อท่อ ถอดฝาครอบออก หรือเปลี่ยนส่วนประกอบ บันทึกการเผยแพร่ควรรวมเวลาของตัวอย่างสุดท้ายและงานที่ทำหลังจากนั้น
สำหรับซัพพลายเออร์กระบอกสูบ การป้องกันพอร์ตและแนวทางปฏิบัติในการเชื่อมต่อที่สะอาดมีความสำคัญ เนื่องจากการปนเปื้อนสามารถเข้าถึงซีล ตัวนำ วาล์ว และพื้นผิวก้านสำเร็จรูปผ่านวงจรไฮดรอลิก กระบอกสูบไม่ได้แยกออกจากระเบียบวินัยด้านความสะอาดของเครื่องจักรที่อยู่รอบๆ
หลีกเลี่ยงการเขียนใบสั่งซื้อที่ระบุว่า "ต้องใช้น้ำมันไฮดรอลิกที่สะอาดเท่านั้น" ข้อกำหนดที่ใช้งานได้ควรระบุ:
- มาตรฐานความสะอาดและรหัสการรายงาน
- พื้นฐานขนาดอนุภาคและวิธีการทดสอบ
- ตำแหน่งตัวอย่างและสภาพเครื่อง
- เป้าหมายความสะอาดที่ตกลงกันไว้หรือข้อกำหนดของผู้ผลิตส่วนประกอบ
- ไม่ว่าเป้าหมายจะมีผล ณ การส่งมอบ หลังการชะล้าง เมื่อทดสอบการใช้งาน หรือระหว่างการปฏิบัติงาน
- การตอบสนองต่อผลลัพธ์ที่เกินขอบเขต
- บันทึกที่จำเป็น รวมถึงวันที่ตัวอย่าง อุปกรณ์หรือห้องปฏิบัติการ และการระบุของเหลว
ควรเลือกเป้าหมายจากส่วนประกอบที่ละเอียดอ่อนที่สุดและหน้าที่ที่แท้จริงของเครื่องจักร หากระบบมีส่วนประกอบตามสัดส่วนหรือเซอร์โว ให้ใช้ข้อกำหนดด้านความสะอาดที่เผยแพร่ไว้เป็นอินพุตการออกแบบ หากกระบอกสูบเป็นส่วนหนึ่งของวงจรขนาดใหญ่ อย่าคิดว่าหมวดหมู่กระบอกสูบทั่วไปจะเป็นตัวกำหนดระดับความสะอาดของเครื่องจักรทั้งหมด
เมื่อยังไม่ทราบเป้าหมาย การดำเนินการทางวิศวกรรมที่ถูกต้องคือการได้รับเอกสารข้อมูลส่วนประกอบและแผนผังไฮดรอลิก การเดารหัสจากตารางทั่วไปจะสร้างข้อกำหนดที่ดูแม่นยำแต่อาจไม่สามารถป้องกันระบบได้
อย่าแจ้งว่าเครื่องทั้งหมดชำรุดทันที ขั้นแรกให้ยืนยันข้อมูลประจำตัวของตัวอย่าง วิธีการสุ่มตัวอย่าง สถานะของเครื่องมือ และพื้นฐานการรายงาน จากนั้นจึงเปรียบเทียบผลลัพธ์กับตัวอย่างก่อนหน้าจากสถานที่เดียวกัน
การเปลี่ยนองค์ประกอบตัวกรองซ้ำๆ โดยไม่ค้นหาแหล่งที่มาสามารถซ่อนปัญหาการสึกหรอหรือทางเข้าออกได้ ข้อมูลแนวโน้มมีประโยชน์มากกว่าตัวเลขเดี่ยวๆ เมื่อระบบเปิดให้บริการแล้ว
ก่อนที่จะอนุมัติกระบอกไฮดรอลิก หน่วยส่งกำลัง หรือวงจรทั้งหมด โปรดสอบถามซัพพลายเออร์และทีมงานเครื่องจักร:
คำถามเหล่านี้เปลี่ยนการควบคุมการปนเปื้อนจากสัญญาการบำรุงรักษาทั่วไปไปสู่กระบวนการทางวิศวกรรมที่ตรวจสอบได้