เมื่อไรกระบอกไฮดรอลิกช่างเทคนิคภาคสนามมองเข้าไปในกระบอกสูบโดยสัญชาตญาณ ตรวจสอบซีลลูกสูบ ก้านโครเมียม และแหวนปัดน้ำฝน อย่างไรก็ตาม ในเครื่องจักรเคลื่อนที่สำหรับงานหนัก เช่น รถขุด เครื่องตักเหมืองแร่ เครื่องบรรจุขยะ และรถตักล้อยาง การเปลี่ยนกระบอกสูบที่ไม่ได้กำหนดไว้มากถึง 40% มีสาเหตุมาจากความล้มเหลวทางกลที่ร้ายแรงที่จุดหมุนในการติดตั้ง เช่น โครงแบบร็อดอาย เคลวิสฐาน หรือรูสลักรองแหนบ
สลักเดือยที่แข็งตัว แข็งตัว หรือรูปไข่จะล็อคข้อต่อที่ประกบ ทำให้เกิดโมเมนต์การโค้งงอด้านข้างอย่างรุนแรงข้ามก้านลูกสูบ และเร่งการรั่วไหลของต่อมหมวกไต คู่มือทางวิศวกรรมนี้จะให้รายละเอียดเกี่ยวกับกลไกรากของการสึกหรอของพินอาย การวินิจฉัยทางนิติวิทยาศาสตร์เพื่อแยกแยะการครูดจากการกัดกร่อนแบบเฟรต และเกณฑ์มาตรฐานทางโลหะวิทยาสำหรับการเลือกบูชสำหรับงานหนักและพินโลหะผสมที่แข็งตัว
| โหมดความล้มเหลว | สาเหตุที่แท้จริงทางกายภาพ | ลายเซ็นภาพ / เสียง |
|---|---|---|
| กาวกัดกร่อน | การเชื่อมไมโครโลหะกับโลหะจากการสูญเสียการหล่อลื่นขอบเขตภายใต้แรงกดสัมผัสที่รุนแรง | เซาะตามยาวลึกบนหมุด เสียงแหลมสูงในระหว่างการประกบ; เข็มยึด |
| การกัดกร่อนแบบ Fretting | การออสซิลเลชั่นระดับไมโคร (<100 um) ทำลายฟิล์มป้องกันออกไซด์ภายใต้การสั่นสะเทือนอย่างหนัก | ผงโกโก้สีน้ำตาลแดงละเอียดหรือกากตะกอนสีดำที่ไหลออกมาจากตาเข็ม แฟลตสัมผัสหลุม |
| Bore Ovalization (การยืดตัวของดวงตา) | โหลดแรงกระแทกแบบเร้าใจสูงสุดเกินกำลังรับผลผลิตของเหล็กแม่มากกว่าหนึ่งล้านรอบ | เส้นผ่านศูนย์กลางของรูตายื่นออกมาจากทรงกลม >0.5 มม. กลไกที่มากเกินไปในการกลับตัว |
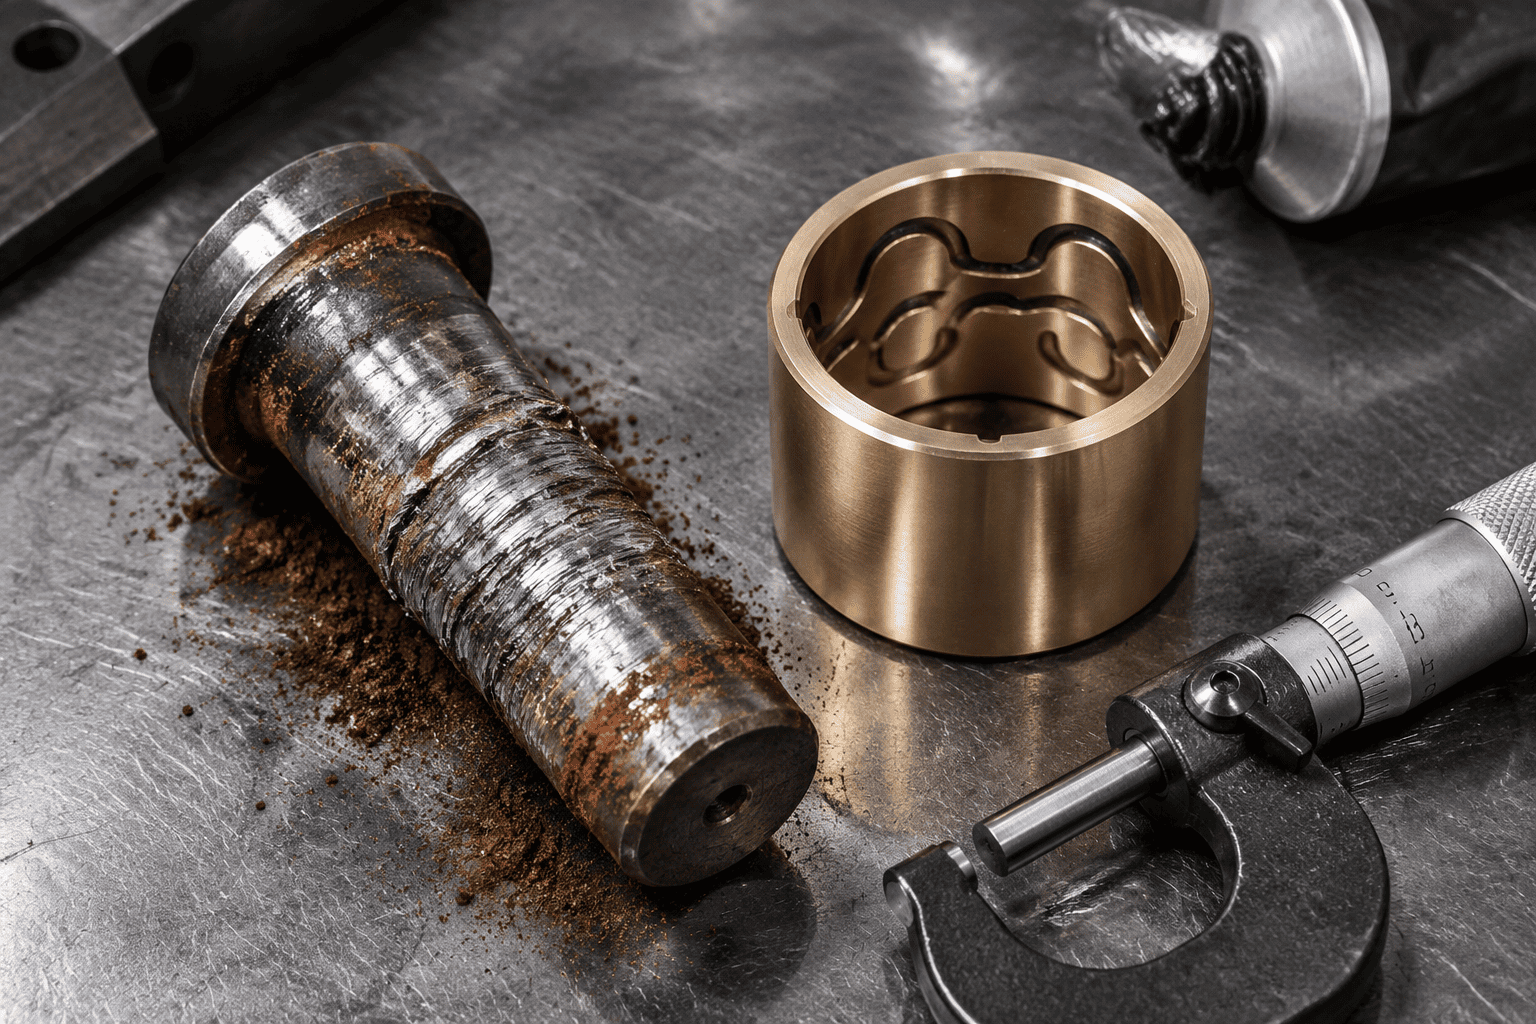
เมื่อมีถังขุดกระบอกไฮดรอลิกทะลุผ่านดินเหนียวหรือหินหนาแน่น แรงกดสัมผัสข้ามพินและบุชชิ่งเกิน 80 ถึง 100 MPa (11,600 ถึง 14,500 psi) ได้อย่างง่ายดาย หากฟิล์มจาระบีหล่อลื่นแตกตัว ความไม่เรียบของพื้นผิวด้วยกล้องจุลทรรศน์ของหมุดเหล็กและตาของแท่งเหล็กจะสัมผัสโดยตรง แรงเสียดทานทำให้เกิดความร้อนเฉพาะที่เกิน 800°C ทันที ส่งผลให้รอยเชื่อมขนาดเล็กก่อตัวและฉีกชิ้นโลหะต้นกำเนิดออกไป ภายในไม่กี่ชั่วโมง หมุดก็ยึดแน่นหนาภายในเคลวิส
ในอุปกรณ์สั่นสะเทือนความถี่สูง เช่น ส่วนหัวถนนและค้อนไฮดรอลิก หมุดหมุนจะเกิดการเคลื่อนที่ระดับไมโครเชิงมุมเล็กๆ (น้อยกว่า 50 ไมครอน) ภายใต้ภาระที่ต่อเนื่อง การถูแบบไมโครนี้จะเช็ดจาระบีออกไป และทำให้อนุภาคเหล็กมีขนาดเล็กจนละเอียด เมื่ออนุภาคเหล็กที่เพิ่งตัดเฉือนใหม่เหล่านี้ออกซิไดซ์ในอากาศ พวกมันจะก่อตัวเป็นเหล็กออกไซด์แข็ง (Fe₂O₃) ทำให้เกิดเป็นสีแดงขัดเงาที่จะบดพินอายที่มีขนาดใหญ่กว่าปกติ
ในตาเหล็กปลอมแปลงชิ้นเดียวและแผ่นฐานแบบเชื่อม การตอกทิศทางอย่างต่อเนื่องจะทำให้รูหมุดกลมยื่นออกมาเป็นรูปวงรีที่ยาวอย่างถาวร เมื่อระยะห่างเกิน 0.8 มม. (0.030 นิ้ว) โหลดแรงกระแทกแบบไดนามิกจะขยายเพิ่มขึ้นแบบทวีคูณ และในที่สุดก็ทำให้เกิดรอยแตกเมื่อยล้าของห่วงที่ตำแหน่ง 3 นาฬิกาและ 9 นาฬิกาที่ความเข้มข้นของความเครียดที่มุมของดวงตา
การเลือกสถาปัตยกรรมบุชชิ่งที่ถูกต้องคือความแตกต่างระหว่างอายุการใช้งานเดือยที่ไร้ปัญหาระหว่าง 1,000 ชั่วโมงถึง 10,000 ชั่วโมง:
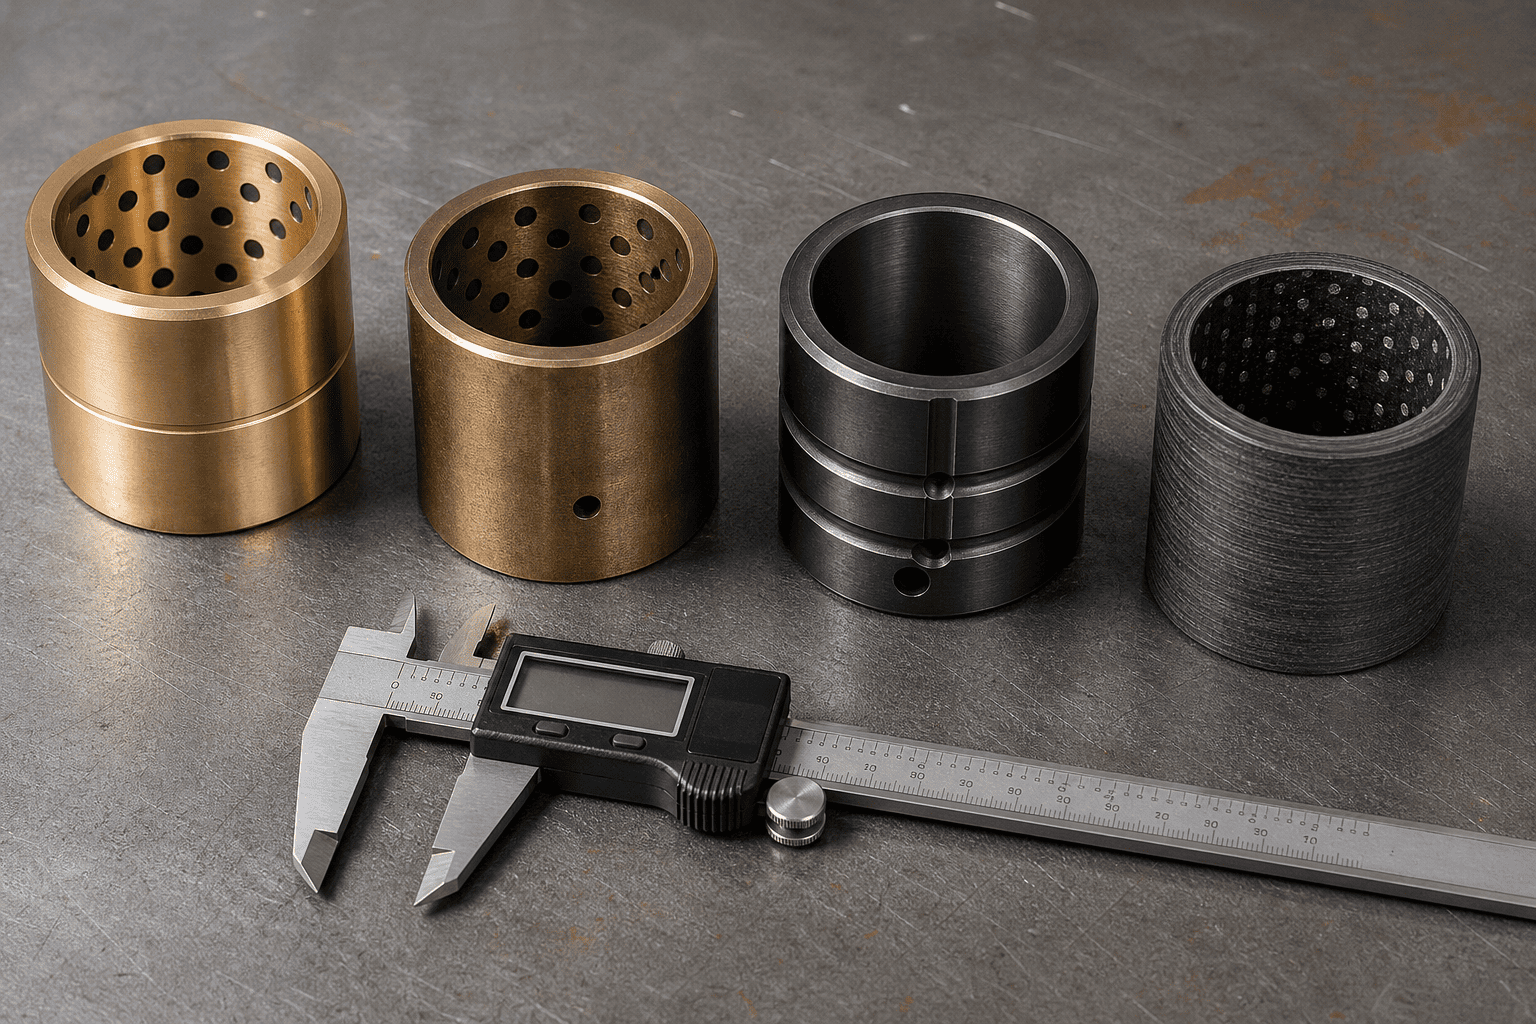
| เกรดวัสดุบุชชิ่ง | โหลดไดนามิกสูงสุด | ความต้องการการหล่อลื่น | ฉากปฏิบัติการที่ดีที่สุด |
|---|---|---|---|
| ทองแดงตะกั่วสูง (SAE 660 / C93200) | 35 – 45 MPa (ปานกลาง) | จำเป็นต้องมีการอัดจาระบีทุกวัน | อุตสาหกรรมเบาและการเกษตรทั่วไป |
| แมงกานีสบรอนซ์ (C86300 แรงดึงสูง) | 70 – 90 MPa (งานหนัก) | จำเป็นต้องมีการอัดจาระบีเป็นระยะ | การเชื่อมโยงถังขนย้ายดินและการขุดอย่างรุนแรง |
| เหล็กชุบแข็ง (8620 คาร์บูไรซ์ 60HRC) | 120 – 150 MPa (แรงกระแทกขั้นสุด) | อัดจาระบี + โมลิบดีนัมแรงดันสูง | เครื่องคัดแยกขยะ, ขากรรไกรตัด, เครื่องบดหนัก |
| คอมโพสิตไฟเบอร์บาดแผล (Duralon) | 100 – 140 MPa (ไม่มีจาระบี) | หล่อลื่นตัวเองแบบไร้จาระบี 100% | ใต้ทะเล เกรดอาหาร และเดือยที่ไม่สามารถเข้าถึงได้ |
ห้ามติดตั้งหมุดเหล็กกล้าคาร์บอน 1045 เชิงพาณิชย์ที่ไม่ชุบแข็งในเคลวิสกระบอกสูบหนัก มาตรฐาน 1045 มีความแข็งพื้นผิวเพียง 18 ถึง 22 HRC มันจะเปลี่ยนรูปและเป็นน้ำดีภายในไม่กี่สัปดาห์กับแมงกานีสบรอนซ์หรือบูชเหล็กชุบแข็ง
วัสดุหลักหลัก: 4140 Chrome-Molybdenum หรือ 8620 Nickel-Chromium Alloy Steel ผ่านการชุบแข็งและอบคืนตัวเพื่อความเหนียวของแกน (28–32 HRC) เพื่อดูดซับแรงกระแทกจากการโค้งงอที่รุนแรงโดยไม่หัก
การแข็งตัวของตัวเรือนพื้นผิว: ชุบแข็งด้วยการเหนี่ยวนำหรือคาร์บูไรซ์แบบลึกถึง 58 ถึง 62 HRC จนถึงความลึกขั้นต่ำ 1.5 มม. (0.060")
การตกแต่งพื้นผิว: กราวด์ที่แม่นยำและขัดเงาถึง Ra ≤ 0.2 μm (8 ไมโครนิ้ว) . ในสภาพแวดล้อมทางทะเลที่มีฤทธิ์กัดกร่อน เกลือละลายน้ำแข็ง หรือสภาพแวดล้อมที่มีปุ๋ยเคมี ให้ระบุการชุบฮาร์ดโครม 25 ไมครอนหรือสีทับหน้าไนไตรดิงเหลว QPQ บนตัวเรือนที่แข็งตัว
ประสบปัญหาการครูดของพินอย่างต่อเนื่อง ข้อต่อเดือยที่เกาะติดกัน หรือการแตกร้าวของหูเคลวิสทั่วทั้งกลุ่มอุปกรณ์ของคุณใช่หรือไม่
ติดต่อกลุ่มวิศวกรรมเฉพาะทางของ HCIC เราผลิตกระบอกสูบแบบกำหนดเองสำหรับงานหนักซึ่งติดตั้งด้วยแมงกานีสบรอนซ์ โลหะผสมที่ชุบแข็งด้วยเคส หรือบุชชิ่งคอมโพสิตแบบหล่อลื่นในตัวเอง จับคู่กับพินชุบแข็งแบบเหนี่ยวนำ 58–62 HRC ที่ผ่านการรับรอง ซึ่งออกแบบมาให้เชื่อถือได้โดยไม่ต้องหยุดทำงาน