ในช่วงสามปีที่ผ่านมา ร้านซ่อมเครื่องจักรกลหนักทั่วอเมริกาเหนือและยุโรปรายงานว่ามีต่อมน้ำลายก่อนวัยอันควรเพิ่มขึ้นอย่างมากในรถขุด รถตักล้อยาง และรถตักล้อยางขนาดกะทัดรัดที่มีชั่วโมงการทำงานน้อยกว่า 1,200 ชั่วโมง
สาเหตุที่แท้จริงไม่ได้อยู่ที่ปั๊มไฮดรอลิกมีแรงดันเกินหรือการปนเปื้อนของฝุ่นที่มีฤทธิ์กัดกร่อน เป็นการแช่ความร้อนด้วยความร้อนสูงซึ่งขับเคลื่อนโดยกฎระเบียบการปล่อยมลพิษดีเซลของ EPA Tier 4 Final และ EU Stage V ที่เข้มงวด:
ภายใต้สภาวะการทำงานที่รุนแรงเหล่านี้ ซีลยางไนไตรล์บิวทาไดอีน (NBR) มาตรฐานจะเกิดการแตกตัวของโซ่โพลีเมอร์อย่างรวดเร็ว นำไปสู่อุณหภูมิสูงอย่างกว้างขวางกระบอกไฮดรอลิกความล้มเหลวในการซีลในเครื่องจักรเคลื่อนที่
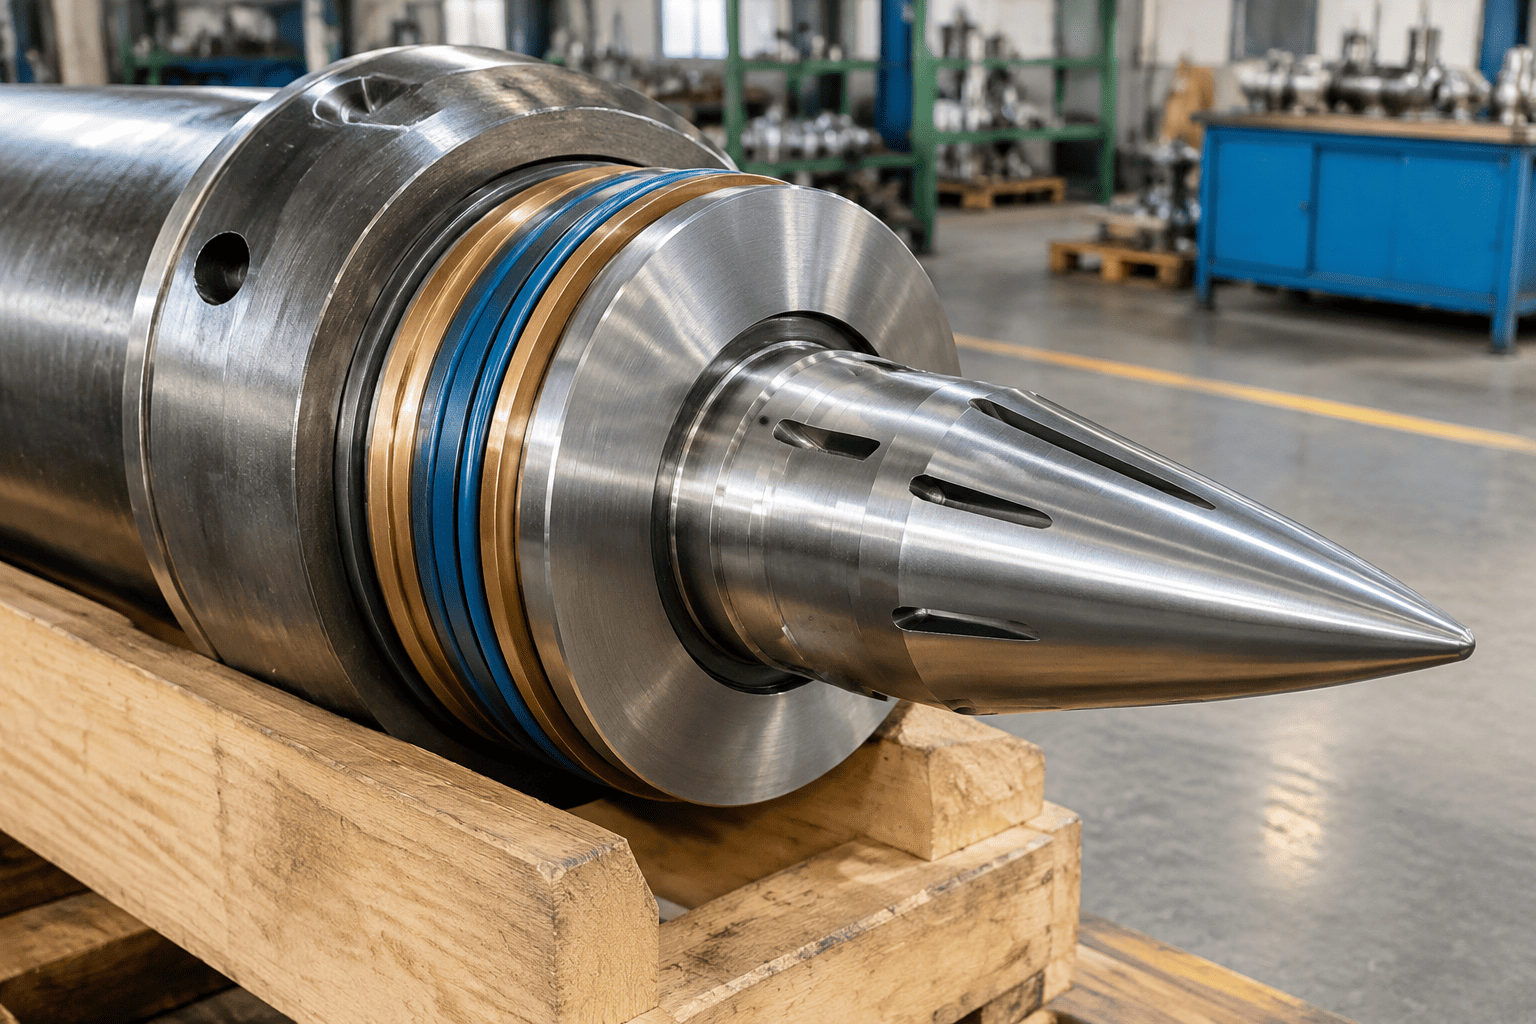
| ระดับ 4F / เวที V กับดักความร้อน VS. การสลายตัวของซีล | |
|---|---|
| DPF / SCR การฟื้นฟูที่ใช้งานอยู่ | อุณหภูมิผิวไอเสีย 650°C |
| การถ่ายเทความร้อน | การแช่ความร้อนแบบกระจายและเป็นสื่อกระแสไฟฟ้า |
| ช่อง Air Pocket ใต้ฝากระโปรง | 110°C ถึง 125°C ต่อเนื่อง |
| ฟิล์มของไหลไฮดรอลิกที่ต่อม | 130°C ถึง 140°C เป็นภาษาท้องถิ่น |
| ซีล NBR มาตรฐาน (พิกัด 90°C) | ล้มเหลวหลังจาก 600 ชั่วโมง: กระจก-แข็งและแตกร้าว |
| ซีล FKM / HNBR ที่ได้รับการอัพเกรด (พิกัด 160°C) | 5,000+ ชั่วโมง: คงความยืดหยุ่นเอาไว้ |
เมื่อซีล NBR (Buna-N) มาตรฐานทำงานอย่างต่อเนื่องเหนือเกณฑ์การออกแบบสูงสุด (90°C ถึง 100°C ) การย่อยสลายทางเคมีจะเป็นไปตามรูปแบบการทำลายล้างที่คาดการณ์ได้:
ความร้อนจะขับพลาสติไซเซอร์ที่ระเหยออกจากเมทริกซ์ยาง ภายใน 500 ถึง 800 ชั่วโมง ริมฝีปากปิดผนึกที่ยืดหยุ่นจะสูญเสียหน่วยความจำที่ยืดหยุ่นและต้องใช้ "ชุดการบีบอัด" อย่างถาวร เมื่อกระบอกไฮดรอลิกก้านขยายและพบกับการสั่นสะเทือนเล็กๆ น้อยๆ ริมฝีปากซีลที่แบนไม่สามารถติดตามพื้นผิวของก้านได้อีกต่อไป ส่งผลให้น้ำมันแรงดันต่ำร้องไห้ทันที
การสัมผัสกับน้ำมันแร่ออกซิไดซ์ที่ร้อนทำให้เกิดการเชื่อมโยงข้ามของสายโซ่โพลีเมอร์ ซีลที่เริ่มต้นที่ความแข็ง 80 Shore A แข็งตัวเป็น 95+ Shore A เปลี่ยนยางที่ยืดหยุ่นเป็นพลาสติกที่เปราะ ขณะที่ก้านโครเมียมเคลื่อนไปมา ริมฝีปากที่ซีลเปราะจะแตก ไมโครชิป และรอยแตกร้าว ทิ้งเศษยางสีเข้มไว้ในกระบอกกระบอกสูบ
เพื่อป้องกันการหยุดทำงานซ้ำๆ ผู้ผลิตเครื่องจักรเคลื่อนที่และบริษัทผลิตซ้ำกำลังเปลี่ยนจากไนไตรล์สินค้าโภคภัณฑ์มาตรฐานไปเป็นฟลูออโรอีลาสโตเมอร์ประสิทธิภาพสูงและโพลีเมอร์เติมไฮโดรเจน:
| ประเภทวัสดุซีล | ช่วงอุณหภูมิต่อเนื่อง | อุณหภูมิสูงสุดไม่สม่ำเสมอ | ความต้านทานต่อน้ำมันร้อนออกซิไดซ์ | ความต้านทานต่อการขัดถูและการสึกหรอ | ต้นทุนวัสดุสัมพันธ์ |
|---|---|---|---|---|---|
| ไนไตรล์มาตรฐาน (NBR) | -30°ซ ถึง +90°ซ | +105°ซ | แย่ (แข็งตัวเร็ว) | ยอดเยี่ยม (เมื่อเย็น) | 1.0× (พื้นฐาน) |
| ไนไตรล์เติมไฮโดรเจน (HNBR) | -35°ซ ถึง +140°ซ | +160°ซ | ดีมาก | ซูพีเรียร์ (รับแรงกระแทกหนัก) | 2.5× ถึง 3.0× |
| ฟลูออโรอิลาสโตเมอร์ (FKM / Viton) | -20°ซ ถึง +200°ซ | +220°ซ | โดดเด่น (การย่อยสลายเป็นศูนย์) | ปานกลาง (ต้องการวงแหวนสำรอง) | 4.0× ถึง 5.0× |
| PTFE ที่เติมคาร์บอน/ทองแดง | -60°ซ ถึง +220°ซ | +260°ซ | ทนต่อของเหลวทุกชนิด | ดีเยี่ยม (แรงเสียดทานต่ำ) | 3.5× ถึง 4.5× |
ผู้จัดการกลุ่มยานพาหนะที่ใช้งานเครื่องจักร Stage V ที่ทันสมัยในเหมืองหินฤดูร้อน งานปูยางมะตอย และงานป่าไม้ควรใช้โปรโตคอลป้องกันความร้อน 3 ขั้นตอนนี้:
| ขั้นตอน | คำอธิบาย |
|---|---|
| ขั้นตอนที่ 1 | การถ่ายภาพความร้อนออยคูลเลอร์และการกำจัดตะกอนแกนหม้อน้ำ |
| ขั้นตอนที่ 2 | การปรับปรุงต่อมด้วย FKM Fluoroelastomer และการสำรองข้อมูล PEEK |
| ขั้นตอนที่ 3 | สวิตช์น้ำมันไฮดรอลิกสังเคราะห์ High-VI (ISO VG 46 / 68) |
การตรวจสอบการถ่ายภาพความร้อน: ใช้กล้องอินฟราเรดในระหว่างรอบการขุดหนักเพื่อทำแผนที่อุณหภูมิของสายไฮดรอลิก ระบุกระบอกสูบ "จุดร้อน" ที่ทำงานอย่างต่อเนื่องที่อุณหภูมิสูงกว่า 95°C..
สร้างมาตรฐานให้กับชุดซีล FKM / HNBR: ห้ามใช้ชุดบรรจุ NBR สีดำมาตรฐานสำหรับกระบอกสูบที่อยู่ติดเครื่องยนต์ ชุดซีล FKM สีน้ำตาลหรือ HNBR สีเขียวตามคำสั่งพร้อมแท็กการตรวจสอบแบบอนุกรม
น้ำมันสังเคราะห์ดัชนีความหนืดสูง (VI): เปลี่ยนไปใช้น้ำมันไฮดรอลิกสังเคราะห์ VI สูง (VI > 160) ที่จะรักษาความหนาของฟิล์มหล่อลื่นให้เพียงพอที่ 110°C ป้องกันการเสียดสีขอบเขตความร้อนภายในบุชชิ่งนำกระบอกสูบ
ในฐานะผู้ผลิตพลังงานของไหลเฉพาะทางที่จัดหา OEM สำหรับการก่อสร้างและเหมืองแร่ทั่วโลก วิศวกรของ HCIC ได้ออกแบบกระบอกสูบแบบกำหนดเองซึ่งออกแบบมาเพื่อให้เจริญเติบโตในสภาพแวดล้อมที่มีความร้อนสูง: