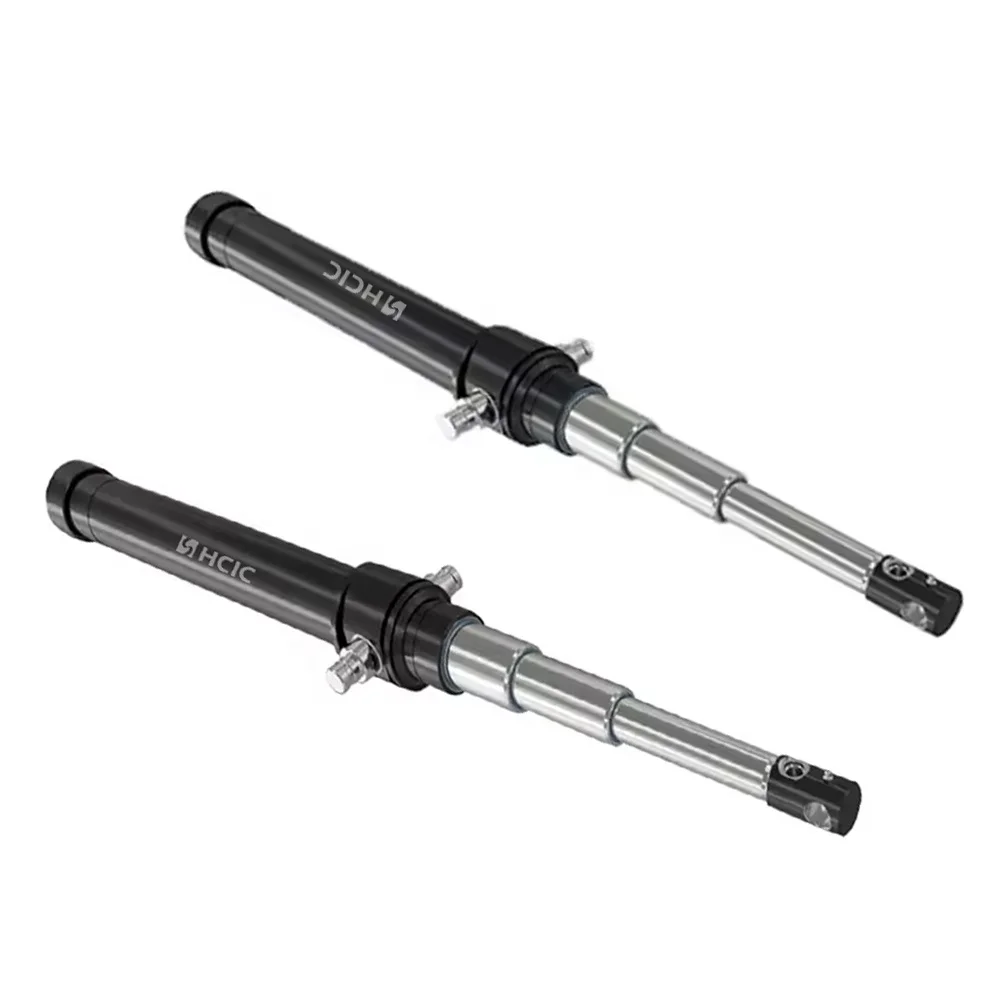
HCIC ผู้ผลิตสินค้าสั่งทำชั้นนำระดับโลกกระบอกไฮดรอลิกและหน่วยกำลังนับตั้งแต่ปี 1998 วันนี้ได้ประกาศการว่าจ้างอย่างเป็นทางการของสายการผลิตการ Skiving & Roller Burnishing (SRB) CNC อัตโนมัติมูลค่าหลายล้านดอลลาร์ใหม่
ติดตั้งที่โรงงานผลิตไฮดรอลิกหลักของ HCIC การติดตั้งเครื่องจักรสำหรับงานหนักขั้นสูงนี้ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับการตกแต่งรูลึกของถังเหล็กไร้ตะเข็บ โรงงานสามารถประมวลผลเส้นผ่านศูนย์กลางภายในของท่อได้ตั้งแต่ Ø50 มม. ถึง Ø400 มม. (1.97 นิ้ว ถึง 15.75 นิ้ว) และความยาวการทำงานแบบ single-pass สูงสุด 12 เมตร (39.4 ฟุต) ซึ่งขยายแบนด์วิธการผลิตของ HCIC อย่างมีนัยสำคัญสำหรับการทำเหมืองแร่ เครน เรือเดินทะเล แขนยืดไสลด์ช่วงชักยาว และกระบอกสูบอุตสาหกรรมหนัก
| กระบวนการตัดเฉือน | รวม CNC Skiving และ Roller Burnish แบบ Single-Pass |
|---|---|
| ช่วงเส้นผ่านศูนย์กลางภายในท่อ (เจาะ) | Ø50 มม. ถึง Ø400 มม. (1.97" ถึง 15.75") |
| ความยาวสโตรกผ่านครั้งเดียวสูงสุด | สูงสุด 12,000 มม. (12.0 เมตร / 39.4 ฟุต) |
| ความหยาบผิวที่ได้ (Ra) | Ra 0.08 ถึง 0.20 μm (3.2 ถึง 8.0 ไมโครนิ้ว) |
| มาตรฐานความทนทานต่อการเจาะ | คลาสมิติรูที่มีความแม่นยำสูง ISO H8 / H9 |
| ความสามารถของวัสดุท่อ | St52-3, E355, 27SiMn, 4140, เหล็กโลหะผสม Q355JR |
| บูรณาการการตรวจสอบคุณภาพ | ความหนาอัลตราโซนิคแบบอินไลน์และเกจวัดอากาศแบบหลายจุด |
เป็นเวลาหลายทศวรรษกระบอกไฮดรอลิกการผลิตอาศัยการคว้านหยาบหลายขั้นตอนตามด้วยการขัดหินขัดแบบหลายรอบ ในขณะที่การทำงาน การขัดแบบดั้งเดิมนั้นช้า ก่อให้เกิดของเสียสิ้นเปลืองสูง และอาจทิ้งร่องขนาดเล็กแบบ cross-hatch ขนาดจิ๋วที่เล็กมากซึ่งเร่งการสึกหรอของซีลอีลาสโตเมอร์
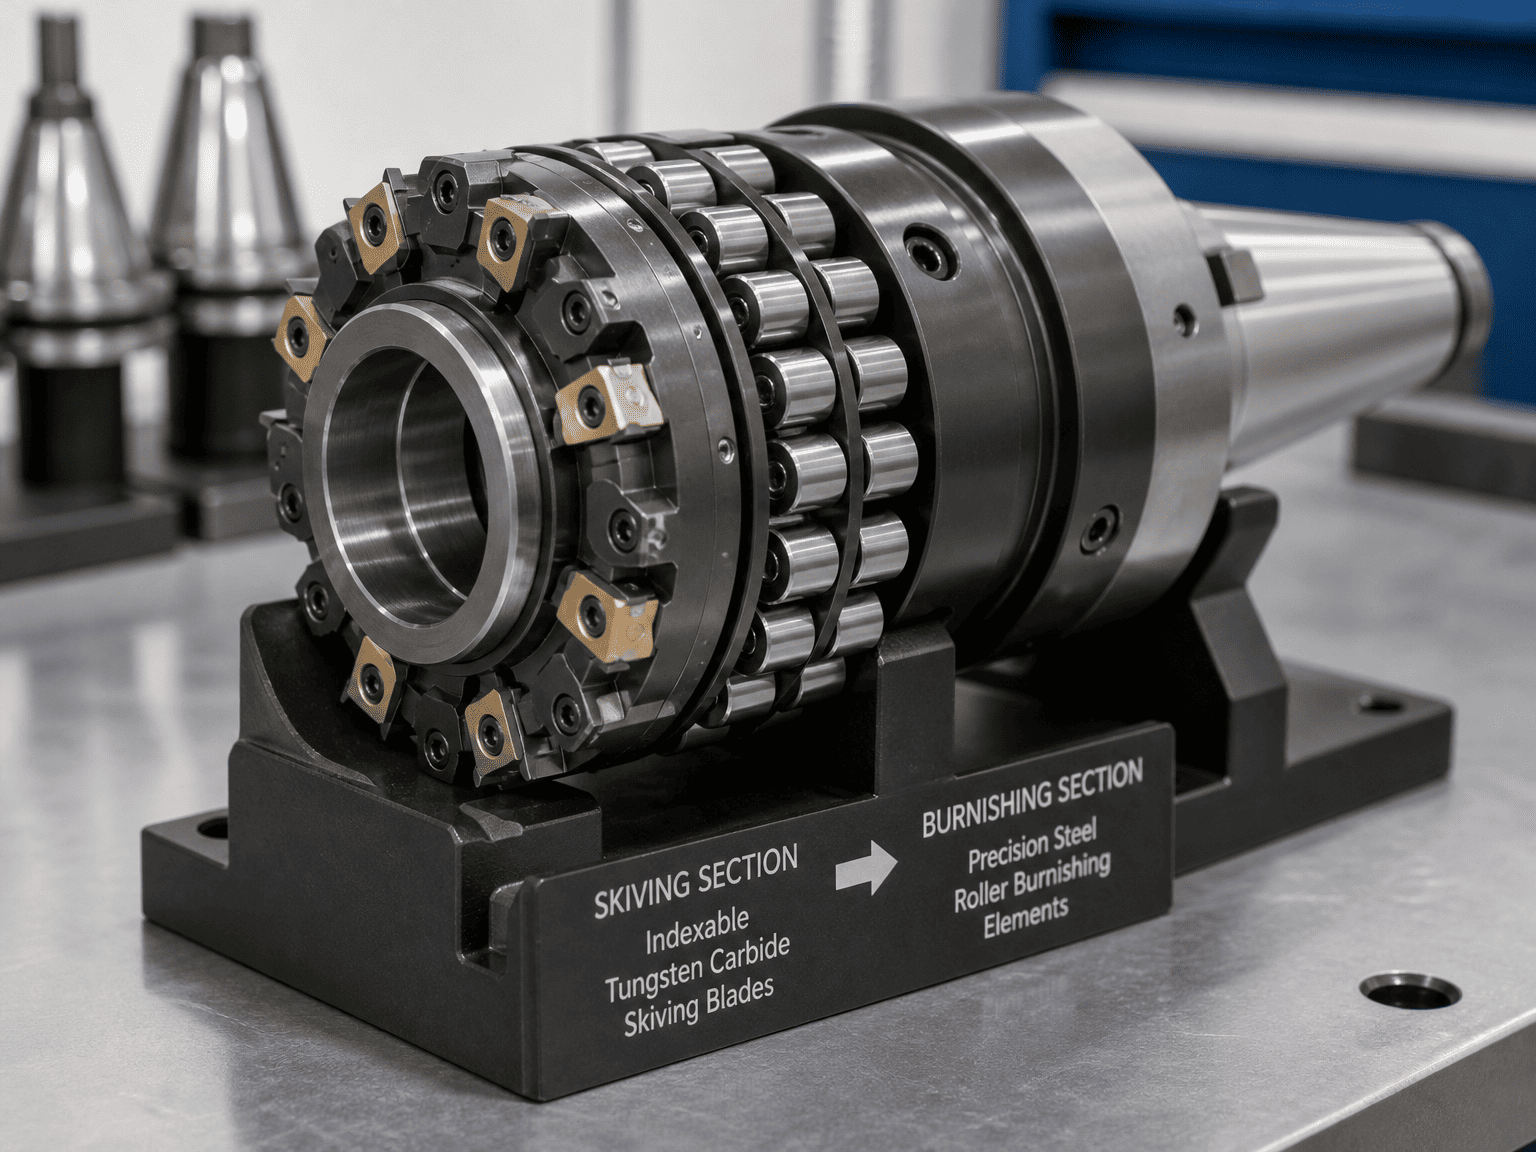
ไลน์กระบอกสูบสำหรับขัดผิวด้วยลูกกลิ้งสกี CNC อัตโนมัติของ HCIC เข้ามาแทนที่การทำงานตามลำดับเหล่านี้ด้วยการผ่านต่อเนื่องเพียงครั้งเดียวที่มีประสิทธิภาพสูง:
ในระหว่างการทำงาน เม็ดมีดสำหรับปอกผิวคาร์ไบด์ที่มีความแม่นยำสูงจะขจัดค่าเบี่ยงเบนมาตรฐานและเทเปอร์ของท่อดิบออก ด้านหลังหัวตัดทันที ลูกกลิ้งเหล็กชุบแข็งจะออกแรงกดแนวรัศมีอย่างรุนแรงต่อผนังเจาะ การเสียรูปด้วยพลาสติกเชิงกลนี้ทำให้ยอดโลหะขนาดเล็กมากราบเรียบลงในหุบเขา ทำให้เกิดพื้นผิวที่เรียบเนียนเป็นพิเศษเหมือนกระจก ($Ra \le 0.15\text{ }\mu\text{m}$) ซึ่งช่วยลดแรงเสียดทานของซีลได้อย่างมาก และป้องกันรอยขีดข่วนขนาดเล็ก
ต่างจากกระบวนการตัดหรือบดที่ทำให้เกิดความเค้นที่พื้นผิวของแรงดึงตกค้าง การปั่นเงาด้วยลูกกลิ้งจะทำให้เกิดความเค้นตกค้างจากแรงอัดลึกเข้าไปในผนังท่อด้านใน การชุบแข็งด้วยความเย็นนี้จะเพิ่มความแข็งของพื้นผิว 15% ถึง 30% ช่วยเพิ่มความต้านทานต่อการแตกร้าวเมื่อยล้าด้วยแรงดันสูงและการขยายตัวของกระบอกปืนภายในภายใต้ภาระแบบวนรอบที่หนักหน่วง
การคว้านรูลึกและการลับคมของรถขุดสำหรับงานหนักขนาด 8 เมตรหรือถังแบบยืดไสลด์หลายขั้นมักต้องใช้เวลารอบการทำงานของเครื่องจักร 4 ถึง 6 ชั่วโมง กลุ่มผลิตภัณฑ์ CNC SRB แบบอัตโนมัติจะสร้างท่อเดียวกันเสร็จภายในเวลาไม่ถึง 25 นาที ซึ่งช่วยลดเวลาในการผลิตชุดกระบอกโดยรวมจากมาตรฐานอุตสาหกรรมทั่วไปที่ 6 ถึง 8 สัปดาห์ลงเหลือเพียง 3 ถึง 4 สัปดาห์
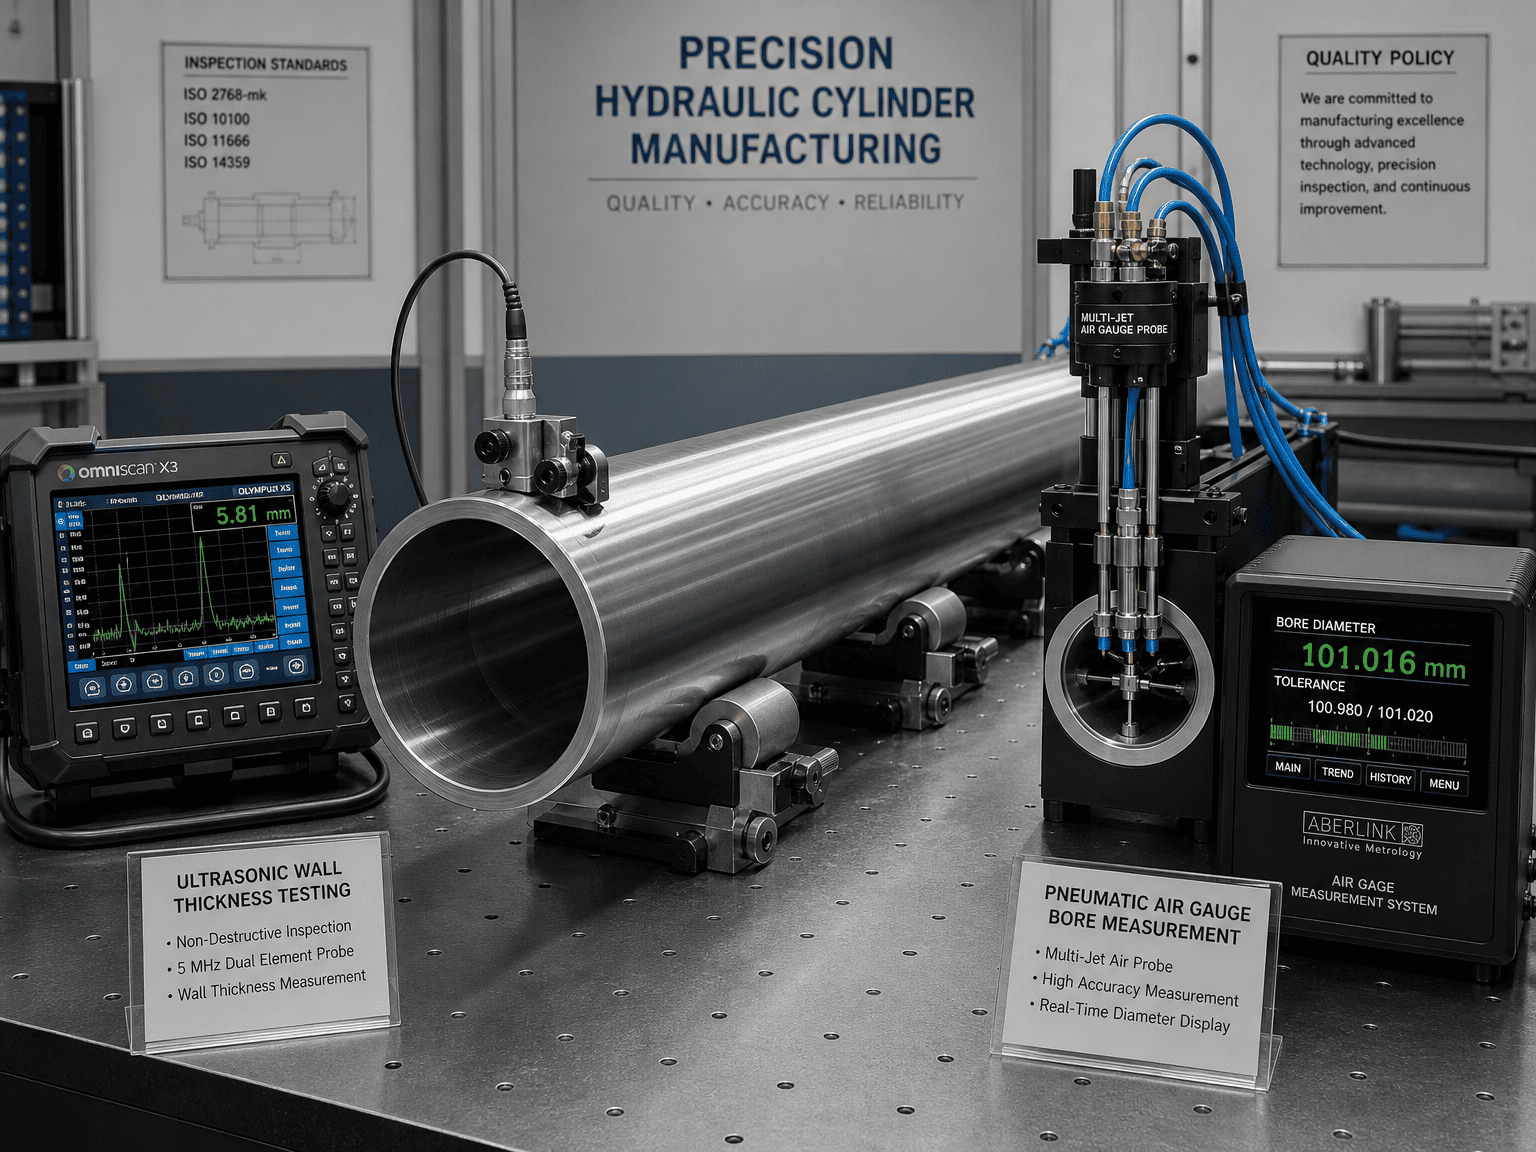
เพื่อรับประกันการส่งมอบที่มีข้อบกพร่องเป็นศูนย์ในตลาดส่งออกทั่วโลก สายการผลิตใหม่จึงได้รับการบูรณาการเข้ากับกรอบการจัดการคุณภาพ ISO 9001 ของ HCIC โดยสมบูรณ์:
"การลงทุนในโครงสร้างพื้นฐานการผลิตระดับโลกถือเป็นหัวใจสำคัญของความมุ่งมั่นของ HCIC ที่มีต่อพันธมิตรทั่วโลกของเรา" David Song ผู้อำนวยการฝ่ายวิศวกรรมระหว่างประเทศของ HCIC กล่าว "จากการเริ่มใช้งานระบบกระบอกสูบสำหรับปั่นลูกกลิ้งสกี CNC อัตโนมัติ HCIC ของเรา เราช่วยให้ผู้สร้างอุปกรณ์ OEM ในอเมริกาเหนือและยุโรปได้รับความแม่นยำระดับ 1 อายุการใช้งานซีลที่ยาวนานขึ้น และความเร็วการส่งมอบชั้นนำของอุตสาหกรรมสำหรับแอคชูเอเตอร์ไฮดรอลิกแบบเจาะขนาดใหญ่และระยะชักยาว"
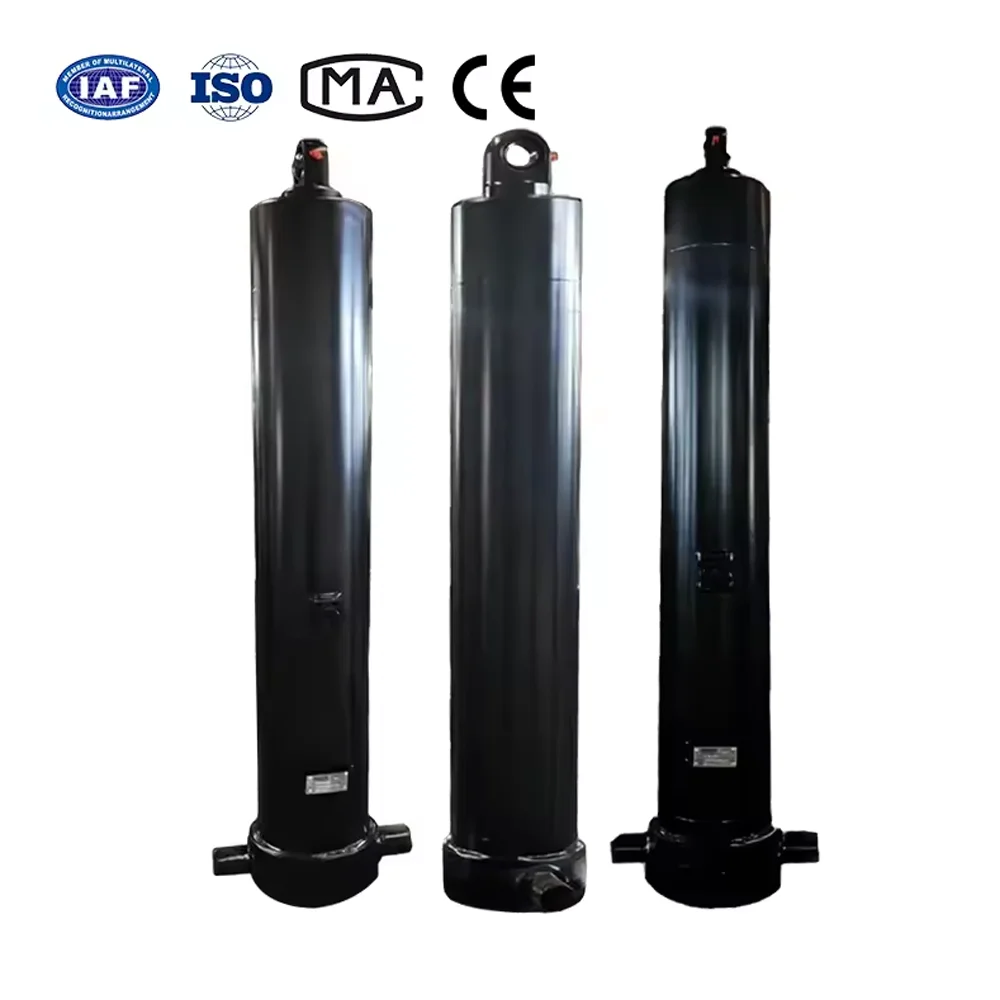
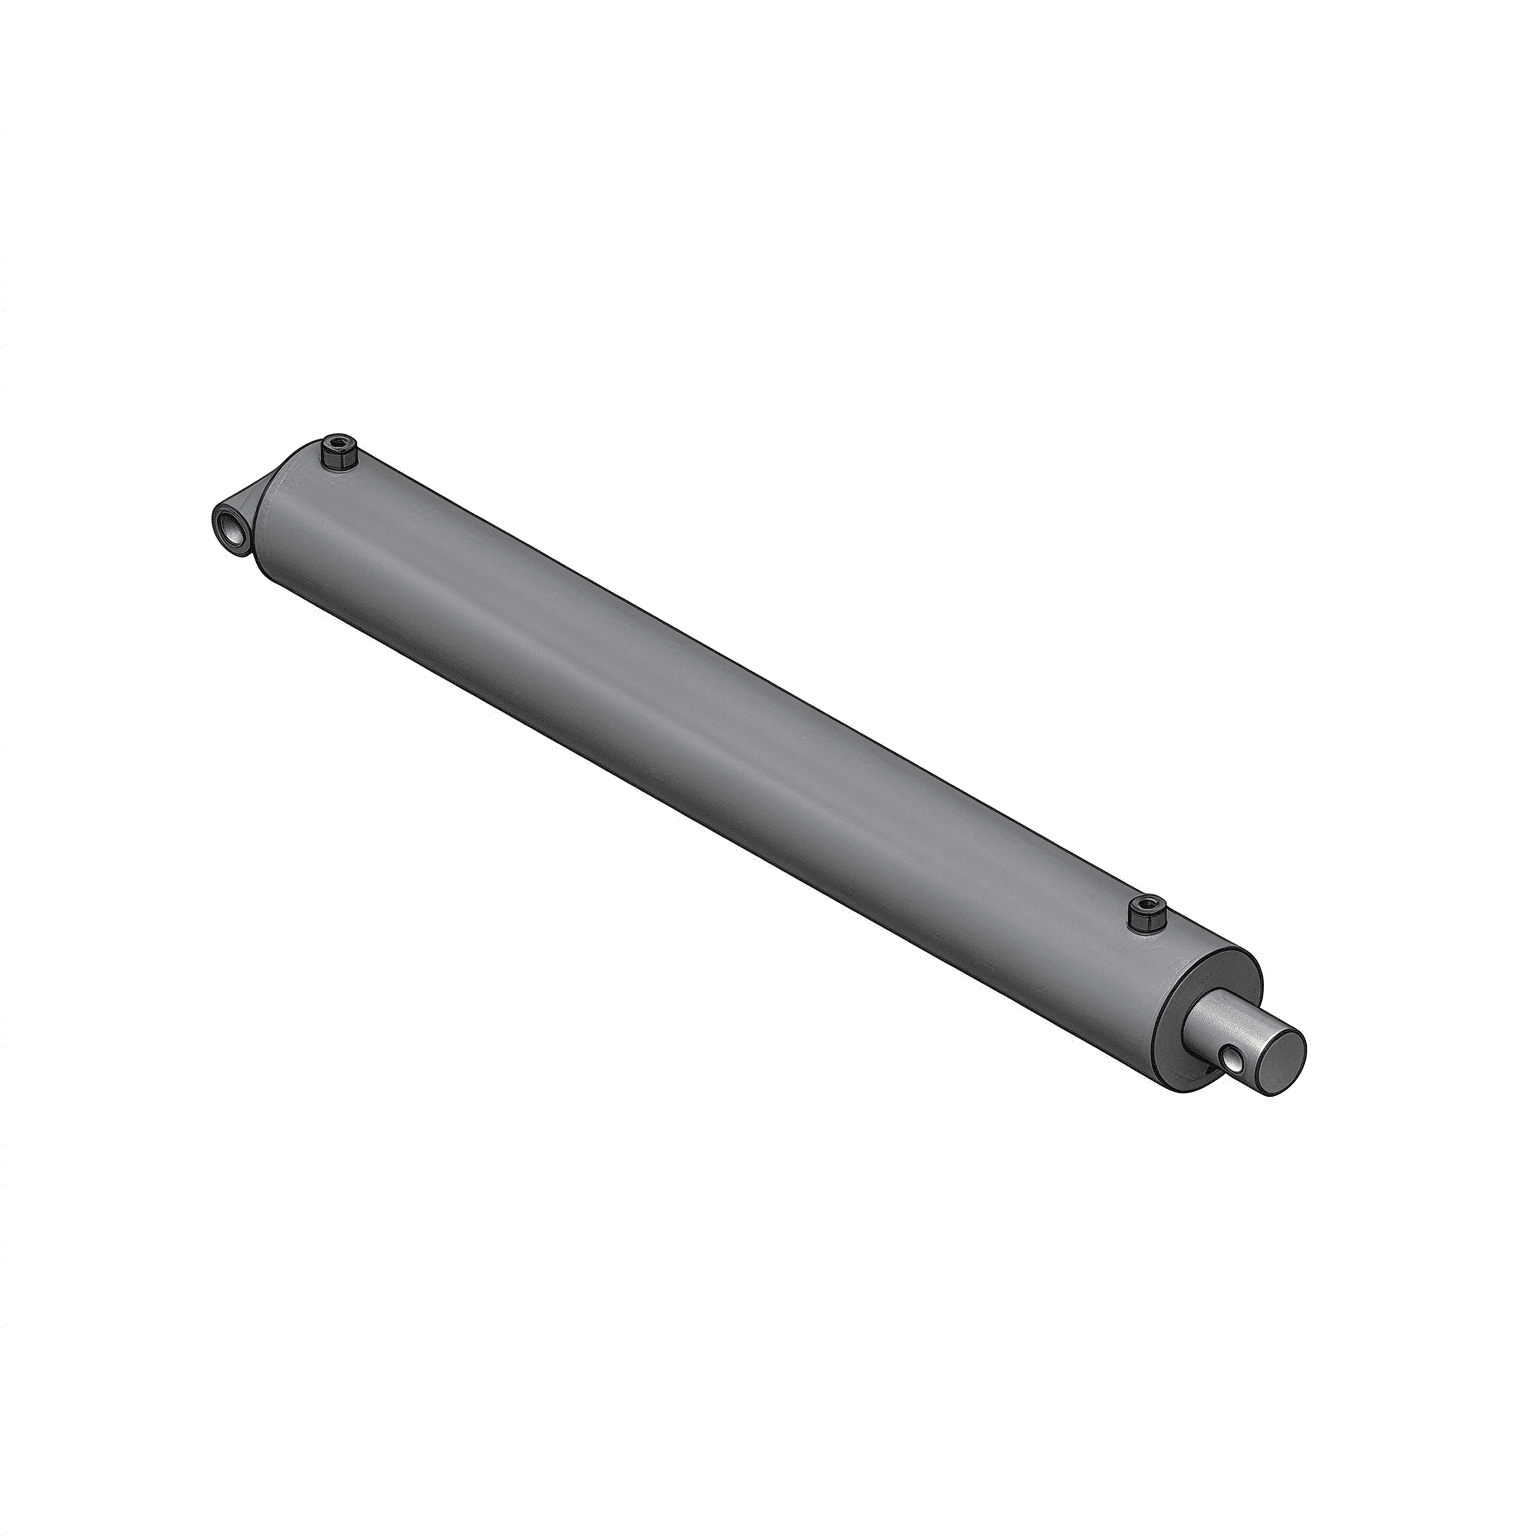
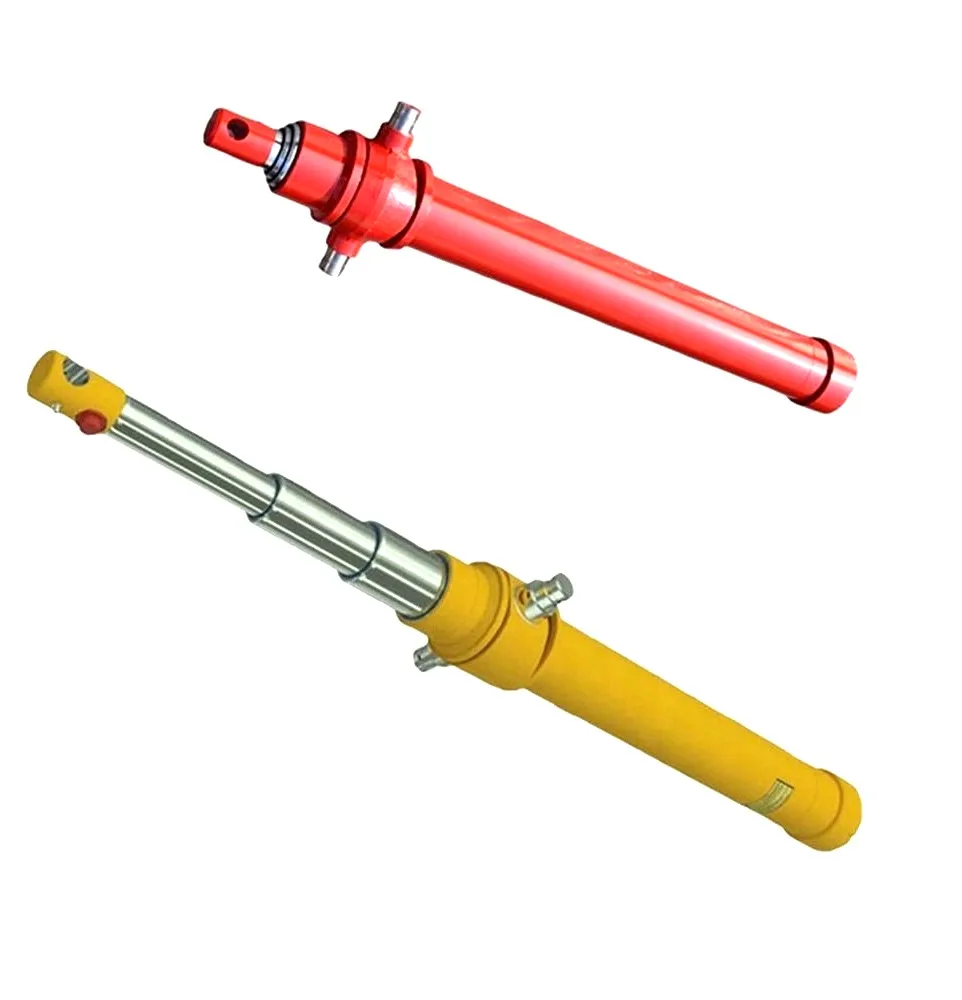
ขณะนี้โรงงานแห่งนี้เปิดดำเนินการอย่างเต็มรูปแบบ โดยผลิตกระบอกสูบแบบยืดไสลด์น้ำหนักสูงสำหรับรถกึ่งพ่วงเทเลอร์ ถังบรรจุขยะ ถังบูมสำหรับเครนเคลื่อนที่ และกระบอกผูกแบบสั่งทำพิเศษ/กระบอกเชื่อมแบบสั่งทำพิเศษสำหรับการใช้งานในอุตสาหกรรมหนัก
ข้อมูลจำเพาะและความคลาดเคลื่อนที่อ้างอิงในประกาศนี้สะท้อนถึงพารามิเตอร์การทดสอบการยอมรับของโรงงานที่ผ่านการตรวจสอบแล้วที่โรงงานผลิตในจี่หนานของ HCIC แบบวิศวกรรม ใบรับรองการทดสอบวัสดุ (MTR) และเอกสารการปฏิบัติตามมาตรฐาน ISO 9001 จะได้รับพร้อมกับการจัดส่งการผลิตทุกครั้ง
หากต้องการหารือเกี่ยวกับการผลิตกระบอกสูบขนาดใหญ่ ข้อมูลจำเพาะของ OEM แบบกำหนดเอง หรือขอโมเดลทางวิศวกรรม 3D STEP: