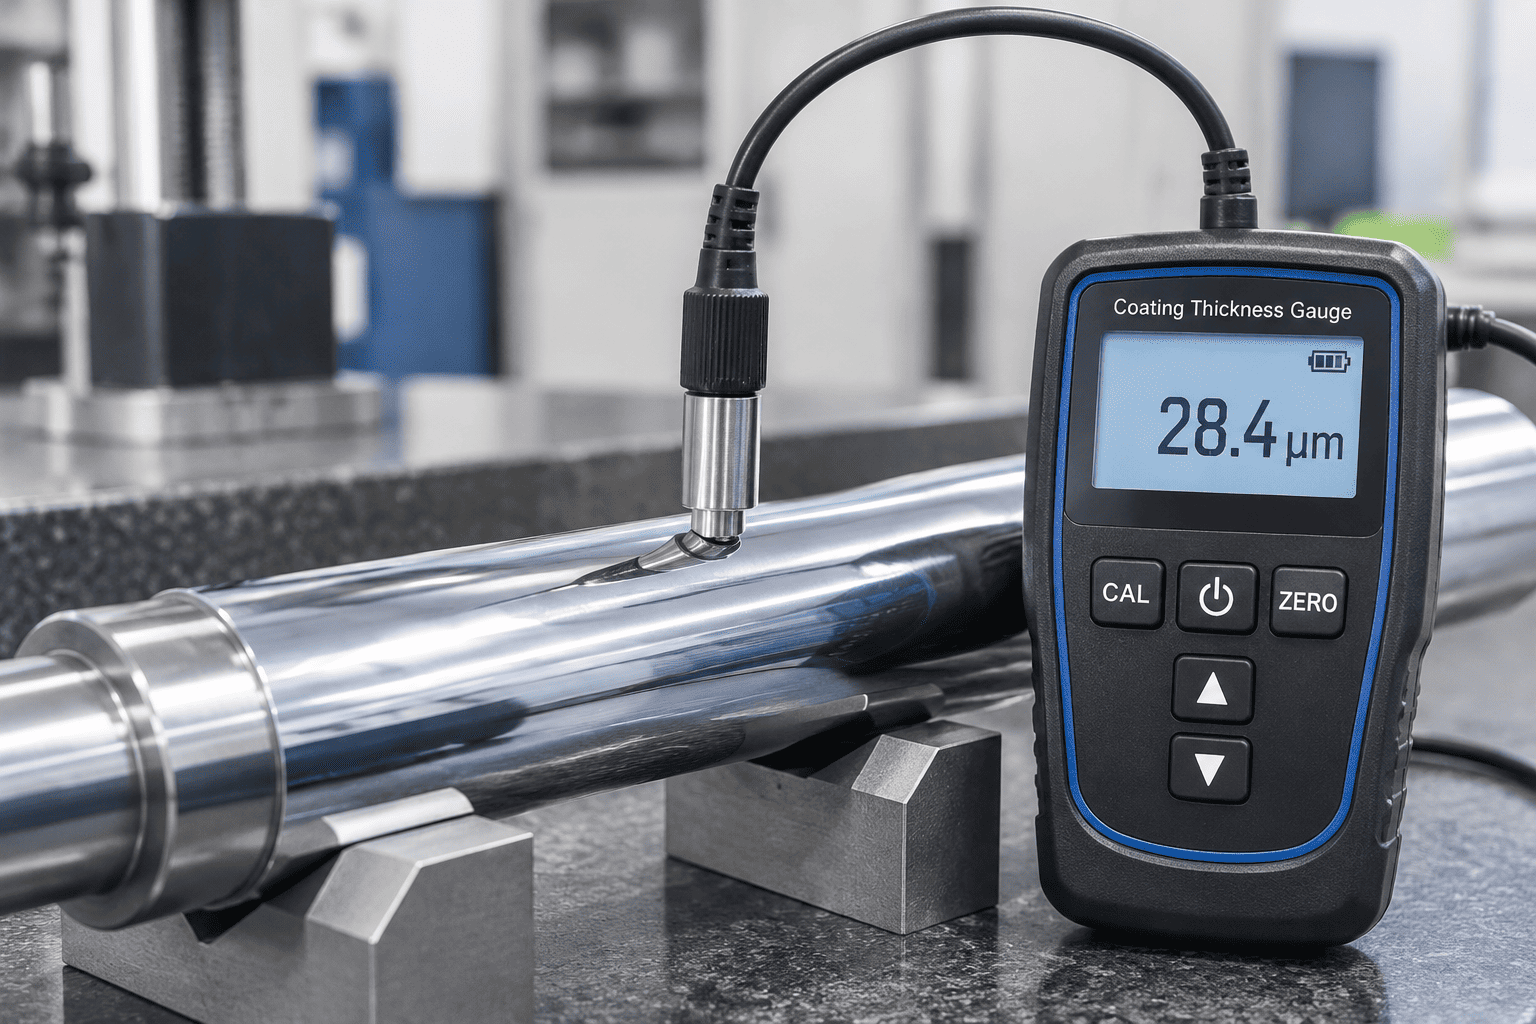
ในกระบอกสูบไฮดรอลิกหนัก การชุบด้วยฮาร์ดโครมด้วยไฟฟ้าจะเป็นอุปสรรคหลักต่อการสึกหรอจากการเสียดสีและการเกิดออกซิเดชันในสิ่งแวดล้อม การวัดความหนาของชั้นโดยไม่ทำลายแท่งกราวด์ที่เสร็จแล้วเป็นขั้นตอนการตรวจสอบในบทความแรกที่สำคัญ
| รายการ | รายละเอียด |
|---|---|
| ตำแหน่งควอแดรนท์ | Quadrant บน: 0°Right: 90°Bottom Quadrant: 180°ซ้าย: 270°(วัดบนแท่งเหล็กแข็ง) |
| สถานีตรวจวัดตามยาว | 3 สถานี: ด้านหน้า (100 มม.), กลาง, ด้านหลัง (100 มม.) |
| การอ่านค่าเรเดียล | การอ่านค่ารัศมี 4 ค่าต่อสถานี รวมเมทริกซ์ข้อมูล 12 จุด |
| ความหนาของเป้าหมาย | มาตรฐานอุตสาหกรรม ≥ 25 μmงานหนัก ≥ 40–50 μm |
การบังคับใช้มาตรฐานคุณภาพก้านลูกสูบฮาร์ดโครมอย่างเข้มงวดสำหรับกระบอกไฮดรอลิกในระหว่างการตรวจสอบความหนา ช่วยป้องกันการเกิดรูพรุนของก้านสูบตั้งแต่เนิ่นๆ และการอัดขึ้นรูปซีลน้ำมันภายใต้การทำงานหลายกะงานหนัก
ความต้านทานต่อรอยขีดข่วนตามหน้าที่ของแกนกระบอกไฮดรอลิกขึ้นอยู่กับความแข็งทางผลึกศาสตร์ของโครงตาข่ายโครเมียมที่สะสมอยู่:
ซึ่งแตกต่างจากโครเมียมสว่างสำหรับตกแต่ง การชุบด้วยฮาร์ดโครมด้วยไฟฟ้าทางอุตสาหกรรมตามธรรมชาติจะพัฒนารอยแตกขนาดเล็กที่ช่วยลดความเครียดภายในระหว่างการวางตำแหน่งด้วยไฟฟ้า เครือข่ายรอยร้าวขนาดเล็กที่มีการควบคุมนั้นมีความสำคัญ: โดยจะคงฟิล์มน้ำมันหล่อลื่นระดับจุลภาคไว้ ซึ่งช่วยลดแรงเสียดทานของซีลโดยไม่ปล่อยให้ความชื้นที่มีฤทธิ์กัดกร่อนเข้าถึงเหล็กฐานดิบ
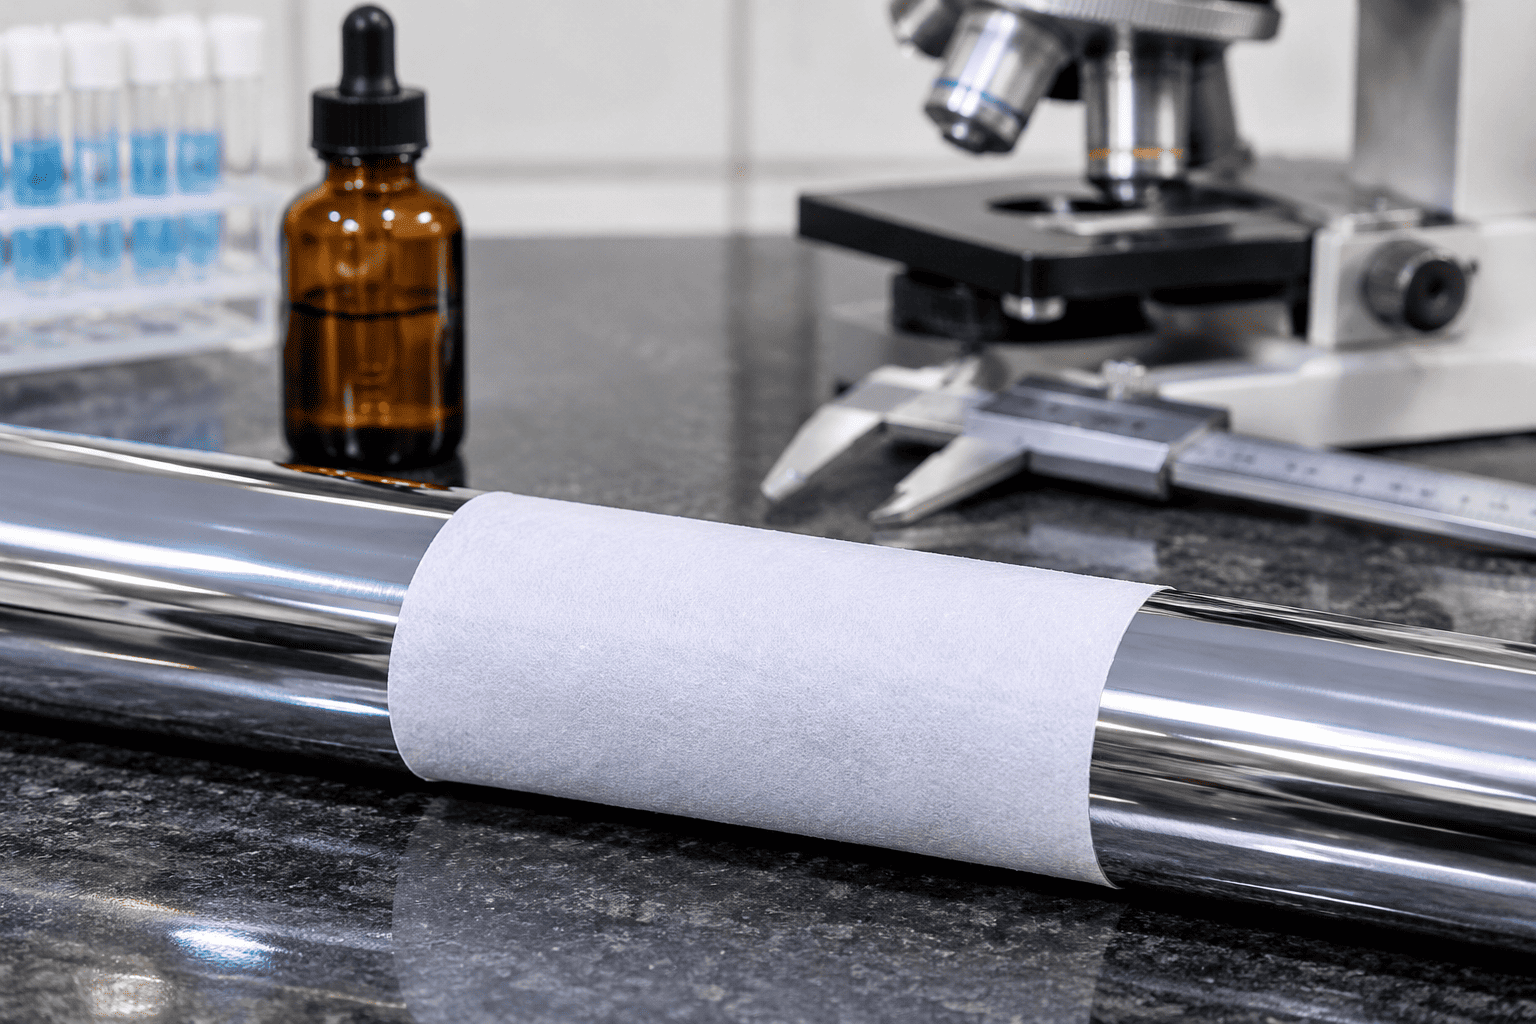
1. สูตรรีเอเจนต์: เตรียมสารละลายโพแทสเซียมเฟอร์ริไซยาไนด์ (K₃[Fe(CN)₆]) 10 กรัม/ลิตร และโซเดียมคลอไรด์ (NaCl) 20 กรัม/ลิตร โดยละลายในน้ำกลั่น
2. การใช้งาน: ใช้กระดาษกรองดูดซับที่อิ่มตัวด้วยรีเอเจนต์โดยตรงบนพื้นผิวแท่งโครเมียมที่ทำความสะอาดและขจัดคราบไขมันแล้วเป็นเวลา 10 นาที
3. เคมีปฏิกิริยา: หากรูพรุนหรือรอยแตกร้าวขยายลงมาจนถึงฐานเหล็กที่เป็นเหล็ก ไอออนของเหล็กจะละลายและทำปฏิกิริยาจนเกิดลักษณะพิเศษคราบสีน้ำเงินปรัสเซียน ( Fe₄[Fe(CN)₆]₃):
4. เกณฑ์การยอมรับ: ภายใต้มาตรฐานคุณภาพก้านลูกสูบฮาร์ดโครมสำหรับกระบอกไฮดรอลิก อนุญาตให้มีจุดสีน้ำเงินเป็นศูนย์ต่อ 100 ตร.ซม. สำหรับแท่งกระบอกไฮดรอลิกเกรด 1
ภายใต้การตรวจสอบทางโลหะวิทยาด้วยแสง (กำลังขยาย 200 เท่าด้วยกรดไฮโดรคลอริก) แท่งที่มีความทนทานสูงจะต้องมีรอยแตกขนาดเล็ก 400 ถึง 600 ต่อเส้นเซนติเมตร เครือข่ายแบบปิดและไม่ทะลุช่วยป้องกันการเคลื่อนตัวของความชื้นในขณะที่ยังคงการหล่อลื่นขอบเขตสำหรับซีลโพลียูรีเทนรูปตัว U
ห้องกัดกร่อนแบบเร่งจะจำลองหลายปีของการสัมผัสชายฝั่งที่รุนแรง สารเคมีละลายน้ำแข็ง และเหมืองหินรวมในสภาพแวดล้อมของห้องปฏิบัติการที่มีการควบคุม:
การปฏิบัติตามมาตรฐานคุณภาพก้านลูกสูบฮาร์ดโครมสำหรับกระบอกไฮดรอลิกทำให้มั่นใจได้ว่ากระบอกสูบกำลังของไหลที่ใช้งานในสภาพแวดล้อมที่มีเกลือบนถนนที่รุนแรง ปุ๋ยทางการเกษตร และสภาพแวดล้อมอู่ต่อเรือชายฝั่งจะทำงานโดยไม่มีหลุมกัดกร่อนของซีล
| มิติมาตรวิทยา | ข้อกำหนดด้านคุณภาพมาตรฐาน | มาตรฐานการตรวจสอบ | ป้องกันโหมดความล้มเหลว |
|---|---|---|---|
| ความหนาของชั้นชุบ | ≥25μm (มาตรฐาน) / ≥40–50μm (งานหนัก) | ISO 2178 การเหนี่ยวนำแม่เหล็ก | การสึกหรอก่อนเวลาอันควรและการสัมผัสเหล็กฐาน |
| ความแข็งระดับไมโครของ Vickers | 850 ถึง 1,050 HV0.1 (65 ถึง 70 HRC) | ISO 4516 / ASTM E384 | การเกาและการให้คะแนนจากกรวดและทรายในอากาศ |
| ความหนาแน่นของรอยแตกขนาดเล็ก | 400 ถึง 600 รอยแตก/ซม. (แบบไม่ผ่านเครือข่าย) | กัดโลหะ @200× | ฟิล์มน้ำมันขาดน้ำหรือความชื้นซึมลึก |
| การตรวจสอบความพรุน | จุดสีน้ำเงินเป็นศูนย์ต่อการทดสอบตัวกรอง 100 cm2 | รีเอเจนต์เฟอร์รอกซิล (ASTM B571) | สนิมกัลวานิกรูเข็มและพุพองใต้ผิวดิน |
| สเปรย์เกลือเป็นกลาง (NSS) | 500 ถึง 1,000+ ชั่วโมง (เรตติ้ง 10) | มาตรฐาน ASTM B117 / ISO 9227 | การเกิดสนิมในสิ่งแวดล้อมบนแท่งที่จอดไว้ |
| การตกแต่งพื้นผิว (Ra) | Ra=0.10 ถึง 0.20μm (Rmr>50%) | เครื่องวัดโปรไฟล์สไตลัส ISO 4287 | รอยถลอกของซีลก้านสูบและการรั่วไหลของน้ำมันไฮดรอลิกแบบไดนามิก |
| การเบี่ยงเบนหนีศูนย์ | ≤0.15 มม. ต่อความยาวแท่ง 1,000 มม | ตัวบ่งชี้การหมุนบน V-Blocks | การผูกบูชต่อมกระบอกสูบและการซีลรูปไข่ |
การนำมาตรฐานคุณภาพก้านลูกสูบฮาร์ดโครมที่ครอบคลุมเหล่านี้ไปปฏิบัติสำหรับกระบอกไฮดรอลิกรับประกันว่าผู้ผลิตอุปกรณ์ไฮดรอลิกจะส่งมอบตัวกระตุ้นเชิงเส้นตรงที่ไม่มีการรั่วไหลและมีอายุการใช้งานยาวนานทั่วตลาดเครื่องจักรอุตสาหกรรมและเครื่องจักรเคลื่อนที่ทั่วโลก
สำหรับเอกสารทางเทคนิค ใบรับรองการทดสอบวัสดุ (EN 10204 3.1) และข้อกำหนดเฉพาะของก้านสูบ OEM แบบกำหนดเองติดต่อวิศวกรรมคุณภาพ HCIC ได้ที่ "info@jnhcic.com"